E-mail: info@gem-cablesolution.com
 Адрес: № 8 Yuefeng Rd, высокотехнологичная зона, Дунтай, Цзянсу, Китай | № 109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, Китай.
 русский
 English
 русский
 日本語
 Español
 عربى
 中文简体



Контент
- 1 Что такое материал сшитый полиэтилен и что он дает
- 2 Три способа сшивания материала из сшитого полиэтилена и какое влияние каждый из них оказывает на ваш пол
- 3 Какие требования к материалу из сшитого полиэтилена требуется от вашей экструзионной линии?
- 4 Сшитый полиэтилен в оболочках, оболочках и безгалогенных конструкциях
- 5 После изоляции: прокладка кабелей, лента и вопрос натяжения
- 6 Дефекты, которые вы увидите при использовании сшитого полиэтилена, и что они обычно означают
- 7 Проверки качества, позволяющие выявить проблемы со сшитым полиэтиленом перед отправкой
- 8 Дисциплина обращения с материалами, хранения и переналадки
- 9 Выбор между сшитым полиэтиленом и его близкими родственниками
- 10 Часто задаваемые вопросы о материале из сшитого полиэтилена
- 10.1 Что означает сшитый полиэтилен и из чего он сделан?
- 10.2 Плавится ли сшитый полиэтилен при высокой температуре?
- 10.3 Можно ли использовать сшитый полиэтилен в экструдере, предназначенном для ПВХ?
- 10.4 Как узнать, полностью ли отвержден сшитый полиэтилен?
- 10.5 Какая толщина изоляции необходима для жилы из сшитого полиэтилена площадью 4 кв. мм?
- 10.6 Содержит ли XLPE галогены или выделяет токсичный дым?
- 10.7 Почему изоляция из сшитого полиэтилена стоит дороже, чем изоляция из ПВХ?
- 10.8 Какова наиболее распространенная причина выхода из строя кабеля из сшитого полиэтилена на производстве?
Жила с изоляцией из сшитого полиэтилена площадью 4 кв. мм сходит с конвейера со стенкой 0,72 мм против номинальной толщины 0,80 мм, а образец горячего отверждения растягивается на 190 процентов, прежде чем сломаться. Поставщику компаунда звонят по телефону, но в большинстве случаев материал в порядке, а линия – нет. Расплав слишком долго оставался в головке, матрица была отцентрирована на 0,15 мм, и охлаждающий желоб вытянул ядро прямо, прежде чем молекулярная сеть успела сформироваться должным образом.
Вот сначала короткая версия, потому что она объясняет все, что следует: Материал из сшитого полиэтилена представляет собой полиэтилен, молекулярные цепи которого объединены в трехмерную сетку, поэтому он ведет себя как термореактивный материал как на экструзионной линии, так и в процессе эксплуатации. После затвердевания он не расплавится и не потечет снова. Этот единственный факт определяет, насколько холодным должен быть цилиндр, насколько коротким должно быть время пребывания, как спроектирован этап отверждения и почему недостаточно отвержденный барабан нельзя просто повторно пропустить через машину.
В этом руководстве рассказывается, что на самом деле представляет собой сшитый полиэтилен, чем различаются три маршрута сшивки на реальном производственном участке, какие параметры винта и температуры удерживают производительность в пределах допуска, характер дефектов, которые указывают на неисправность машины, а не сложную проблему, и как выбрать между сшитым полиэтиленом и материалами, которые находятся рядом с ним в каталоге кабелей.
Что такое материал сшитый полиэтилен и что он дает
Сшитый полиэтилен начинается с обычного полиэтилена, обычно это базовая смола низкой плотности или линейная смола низкой плотности, иногда смешанная с полиэтиленом более высокой плотности для обеспечения жесткости или с наполнителями для огнестойкости. В этом несшитом состоянии это термопласт. Нагрейте его, и он потечет, и именно это позволяет его экструдировать по проводнику при температуре от 120 до 190 градусов по Цельсию без каких-либо химических изменений.
Сшивка меняет ситуацию навсегда. Независимо от того, созданы ли связи перекисью, привитым силаном и влагой или электронным лучом, соседние цепи соединяются в сеть. С этого момента материал сохраняет свою форму при нагревании. Он обугливается и со временем разрушается, но не размягчается и не капает, как ПВХ, когда соединение перегревается.
Практическая выгода измерима. Номинальная температура постоянного проводника возрастает с 70 градусов Цельсия для ПВХ до 90 градусов Цельсия, способность к аварийной перегрузке достигает примерно 130 градусов Цельсия в течение ограниченных периодов времени, а температура проводника короткого замыкания до 250 градусов Цельсия допускается в течение времени, измеряемого в секундах, как указано в IEC 60502-2 для силовых кабелей с экструдированной изоляцией. Относительная диэлектрическая проницаемость составляет около 2,3, а коэффициент диэлектрических потерь обычно остается ниже 0,0005 при промышленной частоте, что на порядок лучше, чем у пластифицированного ПВХ. Для того же размера проводника конструкция с изоляцией из сшитого полиэтилена обычно имеет На 15–25 процентов больше тока чем его эквивалент из ПВХ при том же пределе проводника.
Компромиссы столь же реальны. Базовый полимер не содержит галогенов и горит без образования агрессивных кислых газов, но это также означает, что он не обладает присущей ему огнестойкостью, поэтому огнестойкие марки содержат минеральные наполнители, такие как тригидрат алюминия или дигидроксид магния, в количестве от 50 до 60 процентов по весу. Эта загрузка меняет все в том, как компаунд выдавливается. Влажность также имеет значение: при работе с влажным переменным током в старых конструкциях из сшитого полиэтилена наблюдалось образование водяных деревьев, что является одной из причин, по которой в современных соединениях используются составы, устойчивые к образованию деревьев, и почему полупроводниковые экраны имеют такое большое значение.
| Недвижимость | СПЭ | ПВХ | Термопластичный полиэтилен |
|---|---|---|---|
| Структура | Сшитая сетка, термореактивный | Термопластик | Термопластик |
| Непрерывная температура проводника | 90 С | 70 С | от 70 до 80 С |
| Относительная диэлектрическая проницаемость на промышленной частоте | Около 2,3 | от 5 до 8 | Около 2,3 |
| Коэффициент рассеивания | Ниже 0,0005 | от 0,02 до 0,05 | Ниже 0,0005 |
| Содержание галогенов в базовом полимере | Нет | Содержит хлор | Нет |
| Требуется этап отверждения | Да | Нет | Нет |
| Типичное использование | Мощность среднего напряжения, солнечный постоянный ток, высокое напряжение электромобилей | Строительная проволока, гибкие шнуры | Коаксиальный кабель, телекоммуникации, оболочка низкого напряжения |
Три способа сшивания материала из сшитого полиэтилена и какое влияние каждый из них оказывает на ваш пол
Пероксидное (сухое отверждение) сшивание
Дикумилпероксид добавляется в смолу в количестве примерно от 1,5 до 2,5 частей на сотню. Сам экструдер работает холодным, поскольку пероксид начинает разлагаться при температуре выше 140 градусов по Цельсию, поэтому температура расплава на головке поддерживается ниже примерно 130 градусов по Цельсию. Фактическое отверждение происходит ниже по потоку в трубке под давлением, обычно с азотом под давлением от 10 до 18 бар, где температура стенок проходит через профиль, который может достигать диапазона от 250 до 400 градусов Цельсия в зависимости от конструкции трубки. Метан и другие побочные продукты остаются в изоляции, поэтому кабель затем дегазируют в печи при температуре от 60 до 80 градусов по Цельсию в течение 24–72 часов. Пропустите или сократите дегазацию, и показания частичного разряда на кабеле среднего напряжения будут перемещаться от барабана к барабану. Этот маршрут обеспечивает наилучшие диэлектрические характеристики и позволяет выдерживать толстые стены, поэтому большинство кабелей напряжением от 6 до 500 кВ изготавливаются таким образом.
Силановая сшивка влагой
Соединение с привитым силаном экструдируется вместе с маточной смесью катализатора при температуре обычного термопласта от 150 до 190 градусов Цельсия, а затем отверждается влагой. Отверждение происходит на теплой водяной бане при температуре от 70 до 90 градусов по Цельсию в течение нескольких часов или в условиях окружающей среды в течение нескольких дней. Поскольку влага должна диффундировать в стену, время отверждения примерно зависит от квадрата толщины. Стенка толщиной менее 3 мм работает хорошо; выше примерно 5 мм становится непрактичным. Капитальные затраты намного ниже, чем у линии непрерывной вулканизации, поэтому силановый сшитый полиэтилен преобладает в сердечниках низкого напряжения до 1 кВ и встречается в некоторых конструкциях на 10 кВ.
Электронно-лучевая сшивка
Электронный луч с энергией от 1 до 3 МэВ доставляет дозу примерно от 100 до 300 кГр и сшивает полимер за секунды без нагрева или перекиси. Здесь нет ни трубки для отверждения, ни дегазации, поэтому процесс происходит чисто и быстро, но электроны проникают только на определенную глубину, что ограничивает толщину стенок примерно 1 мм. Подходит для автомобильных проводов, бытовых кабелей, термоусадочных трубок и тонкостенных управляющих жил. Стоимость оборудования высока, а ограничения по геометрии строгие.
Какие требования к материалу из сшитого полиэтилена требуется от вашей экструзионной линии?
Любой, кто годами работал с ПВХ, найдет сшитый полиэтилен незнакомым по трем причинам: цилиндр охлаждается, время пребывания имеет большее значение, а геометрия матрицы должна быть согласована с компаундом. Зная части, из которых состоит экструдер Здесь помогает, потому что решение большинства проблем со сшитым полиэтиленом находится в винте, головке или секции охлаждения, а не в составном пакете.
Геометрия винта
Для ненаполненного пероксидного сшитого полиэтилена соотношение длины к диаметру от 20:1 до 25:1 со степенью сжатия от 2,5 до 3,5 является обычной отправной точкой. Высоконаполненные безгалогенные огнестойкие сшиваемые компаунды предпочитают более мягкую степень сжатия от 1,8 до 2,5, более глубокие витки и больший запас крутящего момента, поскольку наполнитель резко повышает вязкость. Смесительная или барьерная секция окупается: частицы нерасплавленной смолы, проходящие через матрицу, становятся гелевыми пятнышками, видимыми на готовой изоляции, и их впоследствии практически невозможно удалить. Загрузочное отверстие должно быть охлаждено водой до температуры ниже 40 градусов Цельсия, чтобы предотвратить закупоривание и преждевременное размягчение.
Температурный профиль, позволяющий избежать ожогов
В таблице ниже показан работоспособный стартовый профиль для одновинтовой машины диаметром 65 мм, 24:1, с изоляцией из сшитого полиэтилена, отвержденной перекисью, на небольшом силовом сердечнике. Это отправная точка, а не рецепт: правильные цифры зависят от марки смеси, конструкции шнека и производительности, и каждое изменение должно быть проверено на образце горячего отверждения, прежде чем будет выпущен полный барабан.
| Параметр | Индикативное значение | Почему это важно |
|---|---|---|
| Зона подачи | от 85 до 100 С | Питается без мостиков, сохраняет перекись в спящем состоянии |
| Зоны сжатия | от 105 до 120 С | Полное плавление без локальных горячих точек |
| Голова и умереть | от 115 до 125 С | Контролирует качество поверхности и память матрицы. |
| Температура расплава на выходе из матрицы | Ниже 130 С | При превышении этого уровня риск ожогов быстро возрастает. |
| Коэффициент просадки | от 1,5 до 3,0 | Балансы умирают, набухая из-за внутреннего напряжения |
| Выход на станке 65 мм. | от 120 до 200 кг/ч | Сокращает время пребывания |
| Скорость линии, малые ядра | от 100 до 250 м/мин | Должен соответствовать возможностям лечения |
Толщина стенки, эксцентриситет и допуски
Номинальная толщина изоляции для жилы площадью 4 кв. мм в конструкции на напряжение 0,6/1 кВ составляет около 0,7 мм, тогда как кабель на напряжение 6/10 кВ согласно IEC 60502-2 несет на экране проводника примерно 3,4 мм сшитого полиэтилена. Обычно применяемое правило приемки заключается в том, что минимальная измеренная стенка не должна опускаться ниже 90 процентов номинального значения минус 0,1 мм. Эксцентриситет, выраженный как максимальная стенка минус минимальная стенка, разделенная на максимальную стенку плюс минимальную стенку, умноженную на 100, должен поддерживаться на уровне или ниже. 8 процентов для низкого напряжения, 5 процентов для среднего напряжения и 3 процента для классов более высокого напряжения. . На практике это означает центрирование траверсы с шагом 0,05 мм и подтверждение с помощью встроенного рентгеновского или оптического датчика не один раз в начале смены, а на каждом барабане. Хорошее качество экструзионное оборудование для изоляции проводов дают вам точную механическую регулировку, необходимую для повторяемости этих чисел.
 Линия экструзии изоляции жил LSZH/XLPE/TPE/TPU Линия экструзии изоляции жил LSZH/XLPE/TPE/TPU is an non-standardized equipment with customization. The main machine model is generally 30-65mm. It is suitable ... Посмотреть продукт →
Сшитый полиэтилен в оболочках, оболочках и безгалогенных конструкциях
Внешняя оболочка кабеля с изоляцией из сшитого полиэтилена редко состоит из пероксидного сшитого полиэтилена. Чаще всего это ПВХ, термопластичный полиэтилен, малодымный и не содержащий галогенов состав или сшиваемый безгалогенный полиолефин, который обеспечивает такую же термостойкость без диэлектрических требований, присущих изоляционному слою. Поведение экструзии настолько отличается, что заслуживает собственных настроек. Состав оболочки, содержащий от 50 до 60 процентов минерального наполнителя, требует более низкой степени сжатия, более глубоких каналов, более медленной скорости шнека и более широкого зазора матрицы, а температура плавления обычно должна оставаться в пределах 160–185 градусов Цельсия, чтобы избежать разложения наполнителя, который выделяет водяной пар и создает пористость в оболочке.
Допуски на толщину стенки оболочки меньше, чем у изоляции, обычно составляют минус 15 процентов от номинального значения, при этом нижний предел не может быть ниже 80 процентов от номинального значения, но качество поверхности и овальность имеют значение для протяжки и соединения кабеля. Там, где конструкция требует использования сшитой безгалогенной оболочки, а не термопластической, применяется та же логика отверждения, описанная ранее, что означает, что экструдер, секция отверждения и приемное устройство должны быть рассчитаны вместе, а не модернизироваться по частям.
Линия экструзии оболочек LSZH/XLPE/TPE/TPU Линия экструзии оболочек LSZH/XLPE/TPE/TPU is a non-standardized equipment with customization. The main machine model is generally 70-150mm. It is mostly used in the prod... Посмотреть продукт → После изоляции: прокладка кабелей, лента и вопрос натяжения
Жила с изоляцией из сшитого полиэтилена не готова к моменту выхода из охлаждающего желоба. Огнестойкие конструкции наматываются непосредственно на жилу из слюдяной ленты, конструкции среднего напряжения требуют металлического экрана или экструдированного полупроводникового слоя, а многожильные кабели необходимо собирать с наполнителями и связующими перед надеванием оболочки. Каждый из этих шагов подвергает механическую нагрузку изоляции, которая только что завершила отверждение, и сшитый полиэтилен не прощает этого.
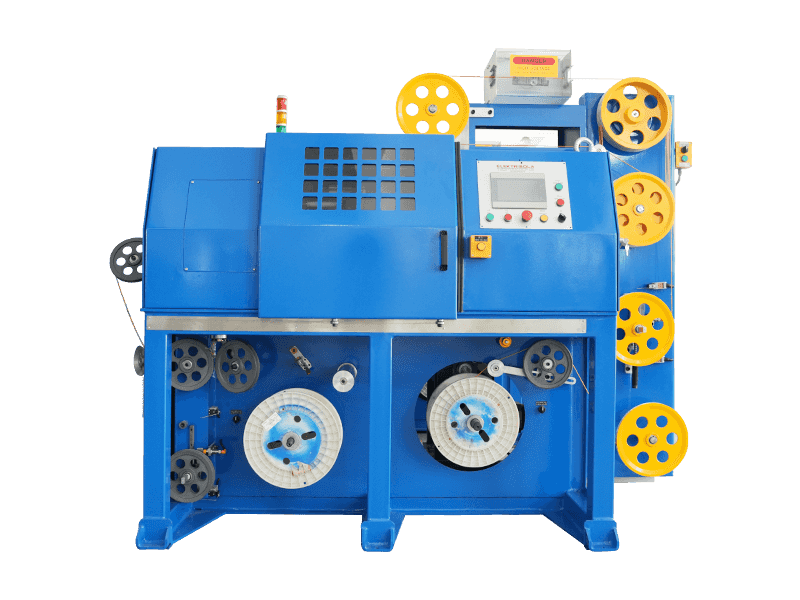
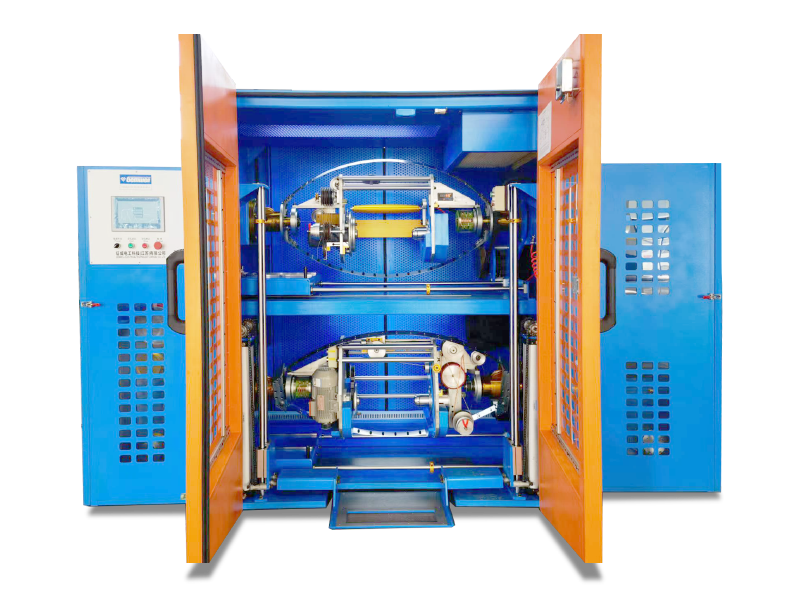
Два правила позволяют контролировать качество. Во-первых, держите напряжение приема и отдачи постоянным в пределах нескольких процентов; Колеблющееся натяжение проявляется позже в виде изменения диаметра, а в кабелях передачи данных — в изменении импеданса по длине. Во-вторых, точно контролируйте длину свивки. Трехпроцентного дрейфа длины витка в течение длительного времени достаточно, чтобы вывести характеристическое сопротивление за пределы диапазона спецификации на высокочастотной паре. Для более крупных кабельных сборок мощная консольная одинарная крутильная машина с внешней вытяжкой и устройством отбора мощности обеспечивает стабильность натяжения и грузоподъемность, которые легкая рама просто не может выдержать.
Консольная одинарная крутильная машина разъемного типа для тяжелых условий эксплуатации (внешний шпиль и устройство отбора крутящего момента) Скруточная консоль отделена от внешнего шпиля сверхмощной консольной одинарной крутильной машины разъемного типа (внешний шпиль и устройство отбора крутящего момента). ... Посмотреть продукт → Дефекты, которые вы увидите при использовании сшитого полиэтилена, и что они обычно означают
Дефекты сшитого полиэтилена редко бывают случайными. Каждый из них оставляет подпись, и самый быстрый путь к исправлению — прочитать эту подпись, прежде чем прикасаться к составу. В таблице ниже показаны симптомы, которые чаще всего появляются на линиях из сшитого полиолефина, и причины, которые их вызывают.
| Симптом | Наиболее вероятная причина | Первая проверка |
|---|---|---|
| Жжение, твердые темные отложения в голове, повышение давления. | Температура плавления выше порога подгорания или длительное время пребывания | Термопара плавления головки и минимальная производительность |
| Гелевые пятна и поверхностные прыщи | Нерасплавленная смола, загрязнение бункера, изношенные лопасти шнека. | Состояние сита и измерение износа винтов |
| Пустоты, пузыри или водяные знаки | Влага в компаунде или негерметичное уплотнение охлаждающего желоба. | Уплотнение мешка, вакуумный бункер, желобные соединения |
| Эксцентриситет выходит за пределы допуска | Крестовина смещена от центра, изношен наконечник, провисание расплава на больших сердечниках | Центрирование циферблатного индикатора и соответствие наконечника штампу |
| Удлинение горячей отверждения выше спецификации | Неполное сшивание из-за низкой температуры отверждения, высокой скорости линии или низкой дозы | Профиль полимеризационной трубки, скорость линии, время ванны или доза луча |
| Плохая адгезия между изоляцией и полупроводниковым экраном. | Несоответствие температуры или сдвига между слоями | Баланс головки совместной экструзии и давление расплава |
| Шероховатая поверхность или разрушение расплава | Слишком короткая площадка матрицы, слишком низкая температура матрицы, слишком высокая скорость сдвига. | Длина участка, температура напора, настройка мощности |
| Усадка сердечника после охлаждения | Недостаточное отверждение в сочетании с чрезмерной просадкой | Результат горячей установки и коэффициент просадки |
Проверки качества, позволяющие выявить проблемы со сшитым полиэтиленом перед отправкой
Сшитый сердечник невозможно отремонтировать путем его повторного запуска, поэтому проверку необходимо проводить во время производства, а не при окончательной проверке. Следующая последовательность действий является стандартной практикой на хорошо функционирующих линиях, и ее стоит включить в повседневную работу оператора, а не в лабораторный календарь.
- Проверка размеров каждого барабана: толщина стенки в трех точках по окружности плюс расчет эксцентриситета, записанный относительно номинального значения и 90 процентов минус 0,1 мм дна.
- Испытание на горячее отверждение в соответствии со стандартом IEC 60811-507: образец, нагруженный силой 20 Н на квадратный сантиметр при температуре 200 градусов Цельсия в течение 15 минут, должен показать удлинение под нагрузкой ниже 175 процентов и постоянную усадку ниже 15 процентов. Это единственный наиболее полезный индикатор отверждения, доступный в цеху.
- Содержание геля согласно ASTM D2765 для соединений, отвержденных перекисью: экстракция растворителем обычно возвращает от 75 до 85 процентов для правильно отвержденной изоляции. Результаты ниже примерно 70 процентов указывают на недостаточное отверждение или плохую партию компаунда.
- Испытания на растяжение и удлинение до и после старения согласно IEC 60811-501. В спецификациях обычно указываются минимальные значения прочности на разрыв около 12,5 МПа и 200-процентное удлинение при разрыве на старом образце, но всегда подтверждаются соответствием применимому стандарту на продукцию для данного типа кабеля.
- Испытание на частичный разряд для среднего напряжения и выше в соответствии с IEC 60885-3, при этом обычные результаты обычно должны оставаться на уровне 5 пК или ниже при 1,73-кратном номинальном напряжении относительно земли.
- Измерение коэффициента рассеяния при повышенной температуре, часто при 90 градусах Цельсия при номинальном напряжении, где типичные пределы приемлемости для кабелей среднего напряжения из сшитого полиэтилена составляют около 0,004.
Дисциплина обращения с материалами, хранения и переналадки
- Компаунд из сшитого полиэтилена, отверждаемый перекисью, должен оставаться в запечатанных пакетах из фольги до тех пор, пока он не попадет в бункер. Типичный срок хранения составляет от 6 до 12 месяцев при температуре ниже 30 градусов по Цельсию, а горячий склад значительно сокращает его.
- Не сушите перекисное соединение в обычной духовке с горячим воздухом при температуре 80 градусов по Цельсию. Перекись начинает разлагаться, и гранула в бочке подгорает. Если сушка действительно необходима, используйте короткий низкотемпературный вакуумный цикл при температуре от 50 до 60 градусов Цельсия.
- Наполненные безгалогенные соединения гигроскопичны. Сушите их при температуре от 60 до 70 градусов по Цельсию с точкой росы ниже минус 20 градусов по Цельсию и проверяйте сушилку так же тщательно, как вы проверяете экструдер.
- Если работа с перекисью из сшитого полиэтилена прекращается более чем на 15–20 минут, продуйте цилиндр низкотемпературным полиэтиленом или понизьте температуру головки. Соединение, находящееся в голове горячим и неподвижным, является причиной большинства жалоб на ожоги.
- Запишите параметры отверждения для каждого барабана: скорость линии, температуру трубки отверждения, время ванны или дозу луча, а также температуру плавления. Без этой записи почти невозможно отследить причину сбоя горячей установки, произошедшего три дня спустя.
Выбор между сшитым полиэтиленом и его близкими родственниками
Пероксидный сшитый полиэтилен выигрывает по диэлектрической прочности и термостойкости, поэтому ему принадлежит мир среднего и высокого напряжения. Силановый сшитый полиэтилен выигрывает по капитальным затратам и простоте, поэтому ему принадлежит большинство низковольтных сердечников. Электронно-лучевой сшитый полиэтилен выигрывает по скорости и чистоте при работе с тонкими стенками. Сшиваемые безгалогенные полиолефиновые соединения выигрывают там, где огнестойкость и низкий дымовыделение имеют большее значение, чем диэлектрические потери, например, в туннелях, подвижном составе и общественных зданиях.
Этилен-пропиленовый каучук остается альтернативой там, где требуется чрезвычайная гибкость, например, в сварочных кабелях и портативных силовых кабелях, поскольку он остается гибким при низких температурах и лучше переносит многократные изгибы, чем сшитый полиэтилен. Это стоит дороже и теряет некоторые диэлектрические характеристики. Правило выбора простое: если трос будет постоянно перегибаться, обратите внимание на резину; если он будет установлен и оставлен в покое на десятилетия, сшитый полиэтилен обычно обеспечивает большую токовую нагрузку на единицу меди и на единицу стоимости изоляции.
Часто задаваемые вопросы о материале из сшитого полиэтилена
Что означает сшитый полиэтилен и из чего он сделан?
XLPE означает сшитый полиэтилен. Он изготавливается из полиэтиленовой смолы, обычно низкой плотности или линейной низкой плотности, в сочетании с системой сшивки. Эта система представляет собой либо органический пероксид, такой как дикумилпероксид, привитой силан с катализатором, либо вообще ничего, когда электронный луч подает энергию. В зависимости от применения добавляются добавки для антиоксидантной защиты, устойчивости к дереву и огнестойкости.
Плавится ли сшитый полиэтилен при высокой температуре?
Нет. После сшивания сшитый полиэтилен становится термореактивным. У него нет точки плавления, как у полиэтилена. Нагрейте его достаточно сильно, и он разложится и обуглится, но сохранит форму ниже этой точки. Вот почему кабель из сшитого полиэтилена может выдерживать постоянную температуру 90 градусов Цельсия и 250 градусов Цельсия в течение нескольких секунд при токе короткого замыкания.
Можно ли использовать сшитый полиэтилен в экструдере, предназначенном для ПВХ?
Физически выдавит, но настройки повредят компаунд. ПВХ обычно работает при температуре ствола от 160 до 190 градусов по Цельсию, а пероксидный сшитый полиэтилен должен оставаться на штампе при температуре ниже примерно 130 градусов по Цельсию, чтобы избежать подгорания. Использование температур ПВХ обычно приводит к образованию твердых отложений на головке в течение получаса, а также к повышению давления и дефектам поверхности.
Как узнать, полностью ли отвержден сшитый полиэтилен?
Тест на горячее отверждение – самый быстрый практический ответ. Согласно IEC 60811-507, образец, выдержанный при температуре 200 градусов Цельсия под нагрузкой 20 Н на квадратный сантиметр в течение 15 минут, должен показать удлинение под нагрузкой ниже 175 процентов и постоянную фиксацию ниже 15 процентов. Проверка содержания геля в соответствии с ASTM D2765 дает второе, более фундаментальное подтверждение, обычно возвращая от 75 до 85 процентов для хорошо отвержденного пероксидного соединения.
Какая толщина изоляции необходима для жилы из сшитого полиэтилена площадью 4 кв. мм?
Для кабеля 0,6/1 кВ согласно IEC 60502-1 номинальная толщина изоляции на жиле площадью 4 кв. мм составляет около 0,7 мм. Обычно применяемое правило приемки заключается в том, что ни одна измеренная точка не может опускаться ниже 90 процентов номинального значения минус 0,1 мм, что для этого размера означает примерно 0,53 мм в качестве абсолютного минимума.
Содержит ли XLPE галогены или выделяет токсичный дым?
Базовый полимер не содержит галогенов, поэтому не выделяет хлористый водород, как ПВХ. Тем не менее, «без галогенов» и «с низким дымовыделением» — это не одно и то же. В состав огнестойких сшиваемых полиолефиновых соединений входят минеральные наполнители для подавления дыма и ограничения тепловыделения, и эти составы ведут себя в экструдере совершенно по-разному.
Почему изоляция из сшитого полиэтилена стоит дороже, чем изоляция из ПВХ?
Две причины. Сам компаунд стоит в несколько раз дороже за килограмм, чем пластифицированный ПВХ. Кроме того, требуется этап отверждения, который для пероксидных марок означает наличие линии непрерывной вулканизации и печи дегазации. Смещением является производительность: более высокая токовая нагрузка, более высокий температурный класс и лучшие диэлектрические свойства, что часто позволяет использовать проводник меньшего размера или более тонкую стенку для той же работы.
Какова наиболее распространенная причина выхода из строя кабеля из сшитого полиэтилена на производстве?
В производстве он недоотверждён, за которым следует загрязнение. Недостаточное отверждение связано с тем, что скорость линии опережает возможности отверждения, смещение профиля отверждения или слишком низкая или слишком короткая силановая ванна. Загрязнение происходит из бункеров, изношенных винтов, поврежденных сеток и переносимой по воздуху пыли вокруг зоны подачи и проявляется в виде гелей и поверхностных дефектов, а не в виде измеримых электрических изменений.
Материал из сшитого полиэтилена больше поощряет дисциплину, чем умную настройку. Подберите правильную температуру плавления, сократите время пребывания, честно определите этап отверждения в зависимости от скорости линии и проверяйте отверждение с помощью образца горячего отверждения, а не интуитивно. Все остальное, от эксцентриситета до качества поверхности и усадки, вытекает из этих четырех привычек.
Если результаты отклоняются, разделите переменные по порядку: составная партия, затем настройки линии, затем сама машина. На большинстве заводов таким образом ответ приходит быстрее, и недосушенный барабан никогда не станет жалобой клиента.