E-mail: info@gem-cablesolution.com
 Адрес: № 8 Yuefeng Rd, высокотехнологичная зона, Дунтай, Цзянсу, Китай | № 109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, Китай.
 русский
 English
 русский
 日本語
 Español
 عربى
 中文简体
 Категория продукта




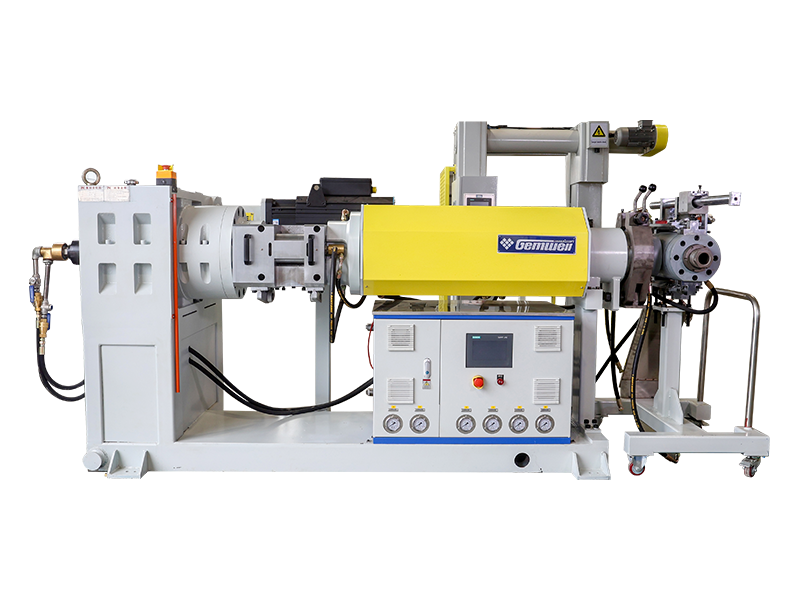
Экструзия оболочки должна покрыть скрученную проволоку кольцевым рукавом. Слоя оболочки играет важную роль в исправлении внутренней физической структуры многоцепочечных ядра и обеспечения внешней изоляционной защиты. Внешний слой кабеля находится в прямом контакте с внешними объектами. Его механическая прочность, электрические характеристики, защита окружающей среды, устойчивость к усталости, устойчивость к погоде и т. Д. В зависимости от поля применения. Чтобы удовлетворить требования, обычно используемая экструзия оболочки имеет следующие типы: в соответствии с различными требованиями защиты окружающей среды материала оболочки, она разделена на экологически чистую нетоксическую экструзию материала и экструзию защиты от невыполнения окружающей среды; В соответствии с различными требованиями к огнеустойчивости и замедляющему пламену слоя оболочки, он делится на экструзию с низким содержанием галогенов с низким содержанием галогена, а также непреднамеренный материал (то есть обычный материал); Согласно различным уровням напряжения, он разделен на внешнюю обратную оболочку с низким напряжением малого размера и большую среднюю силовую экструзию силового кабеля средней силовой кабеля. Согласно различным процессам литья, литья, литья оболочки, после экструзии, он разделен на обычное формование охлаждения водяного бака и высокотемпературное высыхающее туннельное формование облучения (или другие методы сшивания). Согласно различным полям применения проводов, он разделен на экструзию с проволочной оболочкой и экструзию кабельной оболочки.

Время создания

Здание здания (м²)

Количество сотрудников

Интеллектуальная собственность
Зрелая фабрика, на которую вы можете рассчитывать
 2026-09-21
 Веб-мастер
.article-section{margin-bottom:40px;font-size:16px;line-height:2;color:#333;}.article-section p{font-size:16px!important;line-height:2;margin-bottom:15px;text-align:le
Прочитайте больше +
2026-09-14
Веб-мастер
A экструдер для проволоки высокой мощности является основой любого кабельного заво
Прочитайте больше +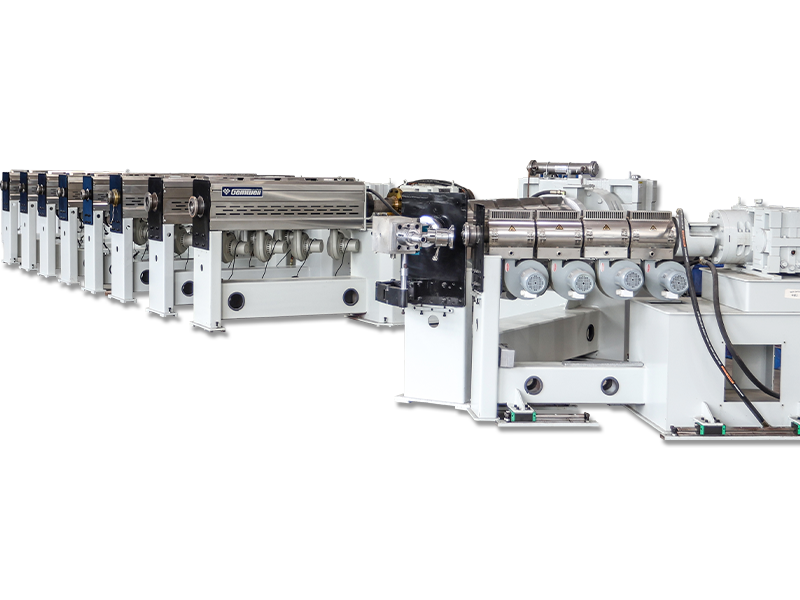
2026-09-07
Веб-мастер
Что означает скрутка пучков Скрутка пучками — это метод изготовления проводников, пр
Прочитайте больше +
2026-09-04
Веб-мастер
О ГЕМВЕЛЛ Мы искренне рады приветствовать Вас по адресу: Зал Е2, Стенд №А41 и п
Прочитайте больше +
2026-08-31
Веб-мастер
Где на самом деле решается качество кабельной стены Строительный провод с ПВХ-изоляци
Прочитайте больше +
2026-08-27
Веб-мастер
Для кабелей Twinax в серверах AI снижение эффективного Dk изоляции (воздух ≈1, FEP≈2,1) является кл
Прочитайте больше +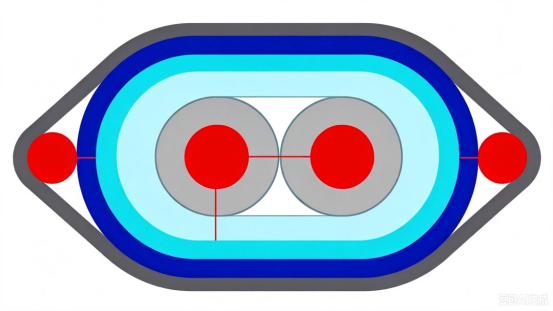
A Экструзионная машина для производства оболочек проводов и кабелей — это линия, по которой внешняя оболочка надевается на готовую жилу кабеля. Он берет изолированные или связанные в пучок проводники, оборачивает их слоем расплавленного термопластика, такого как ПВХ, полиэтилен, безгалогенный компаунд или нейлон, охлаждает этот слой, измеряет его и наматывает кабель на катушку. Линия охватывает раздачу, экструдер, крейцкопф, охлаждающую ванну, отводящую и приемную часть, поэтому линия обшивки оценивается не столько по экструдеру, сколько по тому, насколько хорошо каждая единица держится вместе на скорости. В этой статье рассказывается, как работает леска, как подобрать параметры к составу и что проверить, если куртка выходит не так, как надо.
Оболочка — это последний слой, добавляемый к кабелю, и он ничего не скрывает. Любое колебание напряжения, давления расплава или охлаждения проявляется на внешнем диаметре и чистоте поверхности. Линия обшивки на самом деле представляет собой цепочку из шести работ:
В компании Gemwell Electrical Technology Co., Ltd есть техническая команда, которая работает от отдела проектирования до отдела продукции. 26-летний опыт работы в сфере производства проволоки и кабеля. . Здесь это важно, потому что дефект оболочки редко остается внутри одного блока. Жалоба на толщину стенки может исходить от отдачи, штампа или отвода, поэтому полезно иметь людей, которые понимают всю линию, а не какую-то ее часть.
Цилиндры экструдера обычно имеют восходящий профиль: холоднее на подаче и теплее по направлению к головке, поэтому компаунд плавится постепенно, а не подвергается ударам. На диаграмме ниже показан иллюстративный профиль ПВХ и ПЭ. Используйте его в качестве отправной точки и возьмите окончательные заданные значения из таблицы данных вашего поставщика соединений.
Иллюстративные профили температуры ствола в градусах Цельсия, основанные на типичных диапазонах обработки для каждого материала. Фактические заданные значения зависят от марки смеси, конструкции шнека и скорости линии.
Выбор соединения меняет больше, чем то, что попадает в бункер. Каждый материал плавится, течет и охлаждается по-своему, и шнек, температурные зоны и секция охлаждения должны следовать этому. Компания Gemwell Electrical Technology Co., Ltd была основана в 2005 году и занимается проектированием, производством и продажей проводного и кабельного оборудования клиентам в более 40 стран , среди них США, Канада, Мексика, Германия, Италия, Индия, Таиланд и Россия. Клиенты на этих рынках используют совершенно разные соединения и конструкции кабелей, поэтому линия, подходящая только для одного материала, имеет ограниченное применение. Краткий обзор четырех наиболее распространенных материалов курток:
Общее качественное сравнение по шкале от 1 до 5, где 5 – самый высокий показатель. Оценки относительны и отражают типичное поведение; конкретные составы различаются.
ПВХ: 150-185°С
ЛСЖ: 140-180°С
ПЭ: 160-220°С
Нейлон: 220-260°С
Приблизительный диапазон обработки расплава в градусах Цельсия отображается по шкале от 120 у левого края до 280 у правого края. Всегда следуйте техническим характеристикам вашего поставщика соединений.
Когда вы будете готовы сравнить конфигурации конкретного соединения, наш Экструзионная машина для производства оболочек проводов и кабелей на странице показан ассортимент, который мы создаем.
Большинство дефектов оболочки, которые доходят до покупателя, связаны с двумя областями: охлаждением оболочки и подачей сердечника. Хорошим примером являются толстые стены из полиэтилена. Если внешняя оболочка сразу замерзает в холодной воде, внутренняя часть охлаждается позже и сжимается за ней, что может привести к образованию пустот или встроенному напряжению. Понижение температуры воды через несколько желобов позволяет стене схватиться более равномерно.
Иллюстративные температуры воды для секции охлаждения с четырьмя желобами на толстой полиэтиленовой оболочке. Фактические настройки зависят от толщины стенки и скорости линии.
| Симптом | Вероятная причина | Первая проверка |
|---|---|---|
| Шероховатая поверхность из акульей кожи. | Плавьте или умираете слишком холодно, или скорость линии слишком высока для данного компаунда. | умереть temperature and screw speed |
| Пузыри или пустоты в стене | Влага in the compound, or overheating | Сушка материала и температура бочки |
| Неравномерная толщина стенок | Центрирование траверсы или неустойчивое натяжение сердечника | Регулировка центрирования и натяжение отдачи |
| Диаметр варьируется вдоль кабеля | Скорость шнека и скорость вытягивания не совпадают | Синхронизация скорости и обратная связь от датчика |
Ни одна из этих проверок не является экзотикой, поэтому ввод в эксплуатацию заслуживает реального времени. Перед отправкой каждая машина компании Gemwell Electrical Technology Co., Ltd проходит проверку. строгий недельный процесс тестирования и калибровки чтобы обеспечить хорошую стабильность и производительность, поэтому описанные выше основы уже отработаны до того, как машина достигнет вашего этажа.
Обычно расплав слишком холодный или соединение сдвигается сильнее, чем хотелось бы. Повышайте температуру матрицы небольшими шагами, убедитесь, что компаунд высох, и убедитесь, что площадка матрицы чистая, прежде чем прикасаться к скорости шнека. Если поверхность разрушается только при превышении определенной скорости, эта скорость часто является практическим пределом для этого соединения и матрицы.
Выбирайте трубку, если куртка должна легко сниматься и свободно сидеть на сердцевине. Выбирайте инструменты, работающие под давлением, если жилы скручены вместе и зазоры необходимо заполнить, чтобы получился круглый и компактный кабель. Ответ зависит от конструкции кабеля, поэтому определитесь с ним до того, как будет выбрана машина.
Можно, но запланируйте продувку между материалами и для разных настроек температуры. Шуруп, подходящий для ПВХ, не всегда является лучшим выбором для полиэтилена, поэтому при обсуждении машины расскажите нам о каждом соединении, с которым вы планируете работать.
Gemwell Electrical Technology Co., Ltd обязуется 24-часовой ответ когда клиент сообщает о проблеме с машиной. Каждая машина имеет гарантия качества один год , и пожизненная сервисная поддержка продолжается после окончания этого периода.
Да. Мы приветствуем агентов, которые создают компании для продажи наших машин от нашего имени для взаимной выгоды. Отправьте нам подробную информацию о вашем рынке, и мы обсудим, как он будет работать.
Наш подход сводится к технологическим инновациям, стабильному качеству, точному производству и внимательному обслуживанию, при этом каждая деталь выполнена хорошо. Когда клиент добивается успеха, добиваемся успеха и мы.

 Индивидуальный Механизм экструзионной оболочки проволоки и кабеля Производители