E-mail: info@gem-cablesolution.com
 Адрес: № 8 Yuefeng Rd, высокотехнологичная зона, Дунтай, Цзянсу, Китай | № 109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, Китай.
 русский
 English
 русский
 日本語
 Español
 عربى
 中文简体
 Категория продукта





Изоляционная экструзия ядра для покрытия для покрытия поверхности проводника изоляционным слоем для изоляции проводника. Согласно уровню температуры изоляционного материала, он делится на экструзию с низкой температурой и высокотемпературную экструзию; В соответствии с плотностью изоляционного слоя, он делится на твердую экструзию и экструзию пены, а экструзия пены делится на физическое пенообразование и химическое пенообразование. Согласно различным процессам солидации изоляционного слоя, он разделен на формование охлаждения воды и высокотемпературное высушивание туннеля; В соответствии с уровнем защиты окружающей среды изоляционного слоя, он делится на экологически чистый нетоксичный материал и экструзию, не окружающую окружающую среду; Согласно изоляционному слою, устойчивые к огне и пламени-ретаративные оценки различны, которые делятся на экструзию с низким содержанием галогенового пламени с нулевым галогеном и экструзию легковоспламеняющегося материала; Согласно различным полям применения проводов, они разделены на экструзию электронного провода и экструзию сигнального провода; Согласно диапазону скорости производственной линии экструдера отличается, он разделен на высокоскоростную экструзию и низкоскоростную экструзию.

Время создания

Здание здания (м²)

Количество сотрудников

Интеллектуальная собственность
Зрелая фабрика, на которую вы можете рассчитывать
 2026-09-21
 Веб-мастер
.article-section{margin-bottom:40px;font-size:16px;line-height:2;color:#333;}.article-section p{font-size:16px!important;line-height:2;margin-bottom:15px;text-align:le
Прочитайте больше +
2026-09-14
Веб-мастер
A экструдер для проволоки высокой мощности является основой любого кабельного заво
Прочитайте больше +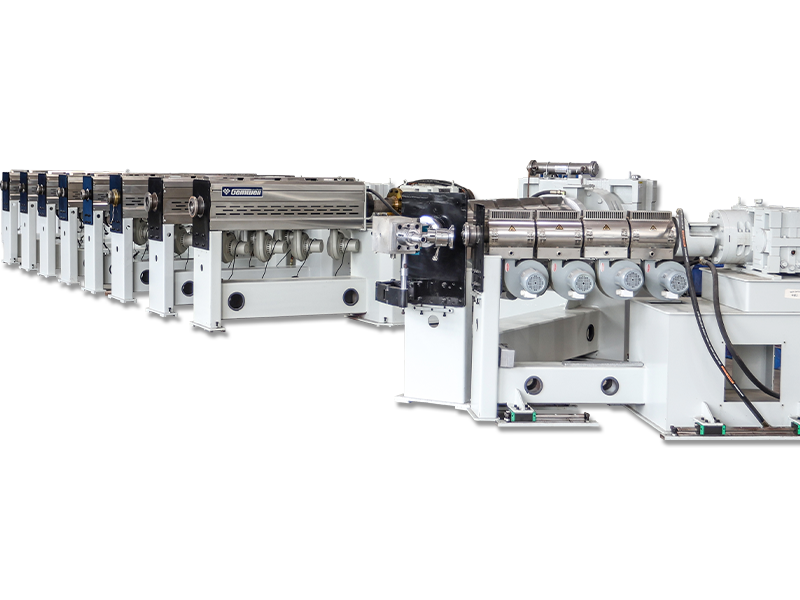
2026-09-07
Веб-мастер
Что означает скрутка пучков Скрутка пучками — это метод изготовления проводников, пр
Прочитайте больше +
2026-09-04
Веб-мастер
О ГЕМВЕЛЛ Мы искренне рады приветствовать Вас по адресу: Зал Е2, Стенд №А41 и п
Прочитайте больше +
2026-08-31
Веб-мастер
Где на самом деле решается качество кабельной стены Строительный провод с ПВХ-изоляци
Прочитайте больше +
2026-08-27
Веб-мастер
Для кабелей Twinax в серверах AI снижение эффективного Dk изоляции (воздух ≈1, FEP≈2,1) является кл
Прочитайте больше +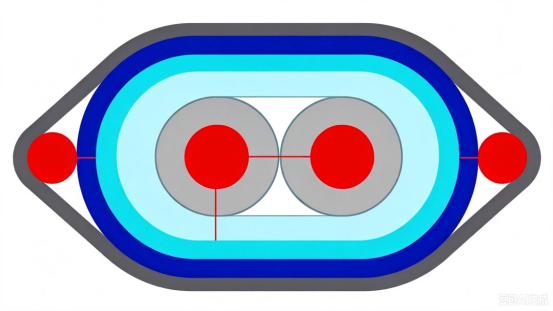
Покрытие голого медного или алюминиевого проводника нужным слоем полимера нужной толщины без замедления линии — это самый трудный баланс в производстве проводов и кабелей. Оборудование, созданное для этой задачи, имеет в отрасли несколько пересекающихся названий. Экструзионная машина для изоляции проводов обрабатывает проход первичной изоляции, Кабельная экструзионная машина обычно распространяется на обшивку и оболочку, Высокоскоростной кабельный экструдер настроен на пропускную способность для проводов большого объема, а Провод и кабельный экструдер или Прецизионное оборудование для экструзии кабеля Конфигурация выбирается, когда контроль допуска имеет большее значение, чем исходная скорость. На практике это не столько пять разных машин, сколько пять разных приоритетов, для обслуживания которых может быть настроена одна хорошо спроектированная экструзионная линия.
В Экструзионная машина для изоляции проводов При выборе первое решение практически никогда не принимается за скорость – речь идет о полимере. Соединения ПВХ плавятся и перерабатываются с комфортом в более низком диапазоне, полиэтилену общего назначения требуется больше тепла для равномерного течения, сшитый полиэтилен (XLЧП) снова ведет себя по-другому после введения отверждающих добавок, а фторполимеры, такие как ФЭП, требуют гораздо более высоких температур цилиндра и головки с гораздо более жестким контролем сдвига. Винт с неправильной степенью сжатия для смолы либо подожжет материал, либо оставит его недостаточно пластифицированным, и оба вида отказа позже проявятся в виде непостоянного сопротивления изоляции или дефектов поверхности. Компания Gemwell Electrical Technology Co., Ltd. проектирует геометрию винта и длину фаски матрицы в соответствии с конкретным семейством смол, с которыми работает клиент, а не предлагает один универсальный профиль, поскольку различия в поведении плавления между этими материалами достаточно велики, чтобы изменить качество продукции, даже если скорость линии остается постоянной.
Нажимая Высокоскоростной кабельный экструдер Увеличение производительности почти всегда приводит к ограничению допуска по толщине стенок, поскольку более быстрое течение расплава через фильеру оставляет полимеру меньше времени для релаксации, прежде чем он достигнет охлаждающего желоба. Вот почему на большинстве современных линий мониторинг емкости и эксцентриситета осуществляется сразу после матрицы: операторам нужна обратная связь в реальном времени, чтобы уловить смещение до того, как вся катушка выйдет за пределы технических характеристик. Вкл. Прецизионное оборудование для экструзии кабеля Компания Gemwell сочетает в себе более длинный, улучшенный охлаждающий желоб с более точной регулировкой концентричности матрицы, так что заказчику, использующему сигнальный кабель или кабель передачи данных тонкого калибра, не придется жертвовать выходной мощностью ради стабильности; цель состоит в том, чтобы сохранить кривую допуска как можно более плоской во всем практическом диапазоне скоростей, а не идти на резкий компромисс.
Кривая выравнивается на хорошо настроенной линии, но никогда не исчезает полностью – именно поэтому проверка концентричности матрицы необходима при каждой процедуре переналадки, а не только при первоначальной настройке.
A Кабельная экструзионная машина на современном предприятии редко работает как изолированная станция — экструзия изоляции, скручивание, обмотка и окончательная прокладка кабелей все чаще рассматриваются как один связанный процесс, а не как четыре отдельных задания. Подход Gemwell сосредоточен на одновременном выполнении всех четырех этих этапов, поскольку изменения, внесенные на входе экструдера (разбухание матрицы, скорость охлаждения, натяжение натяжения), проявляются на выходе после него как проблема скручивания или прокладки кабелей, если эти два этапа не сообщаются между собой. Цифровые инструменты измерения и регулировки — синхронизация скорости лески, обратная связь по натяжению и автоматическая регистрация данных между станциями — дают операторам возможность видеть эту связь, а не обнаруживать ее постфактум на готовой катушке.
Здесь также Провод и кабельный экструдер зарабатывает себе на жизнь при работе с многожильными кабелями или кабелями для передачи данных: постоянный диаметр изоляции, подаваемый на этапе скрутки, означает меньшее количество проблем с дисбалансом между парами в дальнейшем, что позволяет сэкономить задолго до того, как кабель когда-либо достигнет собственной проверки качества клиента.
Устойчивое развитие в производстве кабеля редко начинается с заявления о политике — оно начинается на экструзионной линии, где более тонкая, но при этом податливая изоляционная стенка, устойчиво удерживаемая, является наиболее прямым способом использования меньшего количества полимера на метр готового кабеля. Gemwell описывает это как помощь клиентам в достижении больше производительности с меньшим количеством материала : более строгий контроль допусков — это не только аргумент в пользу качества, но и аргумент в пользу расхода смолы, поскольку каждая доля миллиметра ненужной избыточной толщины при выполнении больших объемов работ приводит к реальной стоимости материала в течение всего производственного цикла. Сокращение количества доработок и некондиционного лома имеет тот же эффект: требуется перепрокладка меньшего количества метров, что снижает как использование материала, так и машино-часы на готовый километр кабеля.
| Изоляционный материал | Типичный диапазон стен | Общее приложение |
|---|---|---|
| ПВХ | 0,5-1,5 мм | Общестроительный провод |
| ЧП | 0,4-1,2 мм | Кабель связи и передачи данных |
| СПЭ | 0,7-3,0 мм | Изоляция силового кабеля |
| ФЭП | 0,2-0,6 мм | Высокотемпературный сигнальный кабель |
В основном это установка охлаждения и мониторинга, а не сам цилиндр экструдера: высокоскоростная конфигурация отдает приоритет пропускной способности и более короткому времени пребывания при охлаждении, тогда как прецизионная конфигурация продлевает охлаждение и сжимает контур матрицы/мониторинга, даже если это означает, что работа будет несколько медленнее при том же размере проводника.
Это возможно, но профиль шнека и матрицы должен подходить для самого широкого диапазона смол, которые, как ожидается, будет использовать линия - профиль, выбранный только для ПВХ, будет плохо работать, если позже будет введен XLPE или FEP, поэтому гибкость материала - это решение, принимаемое на этапе проектирования, а не что-то добавленное позже.
Скорость винта контролирует, сколько расплава достигает матрицы, но сама матрица контролирует, насколько равномерно этот расплав распределяется вокруг проводника - несоответствующая матрица приведет к проблемам с эксцентриситетом, независимо от того, насколько хорошо винт настроен на входе.
Да, при больших объемах работ — даже небольшое уменьшение средней толщины стенки, поддерживаемое постоянно, а не только на нижнем конце диапазона допуска, дает измеримую экономию смолы на километр готового кабеля.

 Индивидуальный Производители машин для экструзии изоляции проволоки