E-mail: info@gem-cablesolution.com
 Адрес: № 8 Yuefeng Rd, высокотехнологичная зона, Дунтай, Цзянсу, Китай | № 109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, Китай.
 русский
 English
 русский
 日本語
 Español
 عربى
 中文简体



Контент
- 1 Почему полиэтилен является выбором по умолчанию для изоляции проводников
- 2 Типы соединений полиэтилена, используемые для изоляции проводов
- 3 Основные электрические и механические свойства полиэтиленовой изоляции
- 4 Как применяется полиэтиленовая изоляция: сплошная, вспененная и тандемная экструзия
- 5 Полиэтилен в сравнении с ПВХ, сшитым полиэтиленом и ФЭП для изоляции проводов
- 6 Распространенные дефекты изоляции PE и способы их предотвращения
- 7 Что проверить перед покупкой оборудования для экструзии полиэтиленовой изоляции
- 8 Часто задаваемые вопросы о полиэтиленовой изоляции проводов
- 8.1 Можно ли использовать полиэтиленовую изоляцию для силовых кабелей переменного тока?
- 8.2 Какой диапазон температур выдерживает полиэтиленовая изоляция проводов?
- 8.3 Почему в сетевых кабелях вместо твердого полиэтилена используется вспененный полиэтилен?
- 8.4 Как кабельный завод может быстро оценить качество полиэтиленовой изоляции во время производства?
- 8.5 Нужно ли сушить полиэтиленовый изоляционный состав перед экструзией?
Если снять внешнюю оболочку с сетевого кабеля категории 6, линии передачи данных USB или низковольтного кабеля управления, цветная изоляция на каждом медном проводнике, скорее всего, будет полиэтиленовой (ЧП). Полиэтиленовая изоляция провода представляет собой слой твердого или вспененного полимера, экструдированный вокруг проводника для изоляции электрических сигналов и поддержания постоянного импеданса, сопротивления изоляции и емкости по всей длине кабеля. Прямой ответ на то, почему инженеры продолжают выбирать полиэтилен, заключается в следующем: он сочетает в себе низкую диэлектрическую проницаемость около 2,26 на частоте 1 МГц с коэффициентом рассеяния ниже 0,0005 и объемным сопротивлением выше 10. 16 Ом-см и широкий рабочий диапазон от -40 °C до 70 °C, при этом плотность и стоимость ниже, чем у большинства альтернатив.
При производстве кабеля полиэтиленовую изоляцию наносят на экструзионной линии. Полиэтиленовый компаунд плавится с помощью одношнекового экструдера, проталкивается через крейцкопфную головку над движущимся проводником и охлаждается в ванне с водой с образованием гладкой концентрической стенки. Для оболочек используется то же семейство материалов, но к изоляционным слоям к полиэтиленовым соединениям предъявляются самые строгие требования по толщине стенок, концентричности, вспененной ячеистой структуре и чистоте.
Почему полиэтилен является выбором по умолчанию для изоляции проводников
Полиэтилен удерживает лидирующие позиции в изоляции проводников на протяжении десятилетий, и причины этого скорее измеримы, чем анекдотичны. Когда инженеры-конструкторы сравнивают изоляционные материалы, они обращают внимание на следующие значения:
- Электрическая стабильность - твердый полиэтилен поддерживает диэлектрическую проницаемость от 2,25 до 2,35 на частоте 1 МГц и коэффициент рассеяния всего 0,0002, что обеспечивает низкие потери сигнала в витой паре и коаксиальных кабелях.
- Сопротивление изоляции - объемное сопротивление выше 10 16 Ом-см производит очень низкий ток утечки, что важно как для безопасности оператора, так и для сохранения целостности сигнала во влажной среде.
- Влагостойкость - Полиэтилен поглощает менее 0,01 процента воды по весу при стандартном 24-часовом тесте на погружение, поэтому электрические свойства остаются стабильными внутри воздуховодов, трубопроводов и установок прямого захоронения.
- Вес и стоимость материала - Плотность полиэтилена колеблется от 0,918 до 0,965 г/см³, поэтому на каждый километр изолированного проводника расходуется меньше полимера, чем у ПВХ, плотность которого обычно составляет от 1,2 до 1,5 г/см³.
- Отсутствие миграции пластификатора - ПЭ не содержит жидких пластификаторов, поэтому размеры, гибкость и электрические характеристики не изменяются со временем, как это происходит с некоторыми гибкими составами ПВХ.
- Возможность вторичной переработки - Полиэтилен является термопластом, поэтому пусковой лом и некондиционную изоляцию можно гранулировать и перерабатывать, что снижает отходы материала на кабельных заводах.
Типы соединений полиэтилена, используемые для изоляции проводов
«Полиэтиленовая изоляция проводов» — это не один материал. Поставщики соединений классифицируют полиэтилен по плотности, молекулярной структуре и способности к пенообразованию, и каждый тип меняет поведение кабеля в полевых условиях. В таблице ниже приведены наиболее распространенные марки полиэтилена, используемые при экструзии изоляции.
| PE класс | Диапазон плотности (г/см³) | Диэлектрическая проницаемость | Типичное использование кабеля |
|---|---|---|---|
| ПВД | 0,918 - 0,925 | 2.26 | Кабели LAN, коаксиальные жилы, кабели управления |
| ЛПЭНП | 0,915 - 0,930 | 2.27 | Гибкие шнуры, где требуется устойчивость к растрескиванию под напряжением. |
| MDPE | 0,926 - 0,940 | 2.28 | Кабели связи, наружные ответвительные кабели |
| ПНД | 0,941 - 0,965 | 2.32 | Телефонный провод, вертикальные кабели, места с сильным истиранием |
| Вспенивающийся полиэтилен (химический) | 0,92 базовая смола | 1,3 - 1,6 после вспенивания | Кабели для передачи данных Cat 5e/6/6A, коаксиальные жилы |
Для кабелей передачи данных и связи преобладающим выбором стал вспененный полиэтилен. Газовые ячейки, рассеянные в изоляции, снижают эффективную диэлектрическую проницаемость, что напрямую увеличивает скорость распространения и снижает затухание. Для машинной проводки и проводов приборов более распространен твердый ПЭНП или ПЭСП, поскольку тонкие стенки легче контролировать, а механические свойства более предсказуемы.
Основные электрические и механические свойства полиэтиленовой изоляции
Проектировщик кабелей читает технические характеристики полиэтиленового соединения иначе, чем оператор экструдера. Четыре числа, приведенные ниже, определяют большинство проектных решений: диэлектрическая проницаемость, коэффициент диэлектрических потерь, объемное сопротивление и электрическая прочность. Остальная часть технических данных, включая диапазон плотности и температуры, влияет на настройку линии.
| Недвижимость | Типичное значение | Почему это важно |
|---|---|---|
| Диэлектрическая проницаемость (1 MHz) | 2,25–2,35 твердый | Более низкие значения означают меньшую емкость и более высокую скорость сигнала. |
| Коэффициент рассеяния (1 МГц) | 0,0002 - 0,0005 | Низкие значения уменьшают затухание высокочастотного сигнала. |
| Объемное сопротивление | Выше 10 16 Ом-см | Сохраняет ток утечки на низком уровне во влажных или пыльных условиях. |
| Диэлектрическая прочность | 18 - 28 кВ/мм | Определяет максимальное напряжение, которое может выдержать изоляция. |
| Постоянная рабочая температура | от -40 °С до 70 °С | Ограничивает использование полиэтилена в горячих средах без сшивки. |
| Водопоглощение (24 ч) | Ниже 0,01% | Защищает электрические характеристики в установках с высокой влажностью. |
Практический вывод прост: если кабель должен работать в отапливаемом моторном отсеке, в жаркой промышленной среде или в приложениях с высоким напряжением выше 1 кВ, изоляция из твердого полиэтилена достигает своего предела. В таких случаях производитель кабеля меняет семейство компаундов, а не пытается вывести полиэтилен за пределы проектного окна.
Как применяется полиэтиленовая изоляция: сплошная, вспененная и тандемная экструзия
Метод экструзии определяет, соответствует ли готовая изоляция целевым сопротивлениям, емкости и механическим параметрам, указанным в спецификации кабеля. Полиэтилен можно применять тремя практическими способами, каждый из которых требует различной конфигурации линии.
Экструзия из цельного полиэтилена для тонкостенных кабелей и кабелей общего назначения.
При экструзии твердого материала полиэтиленовое соединение пластифицируется с помощью одношнекового экструдера с соотношением L/D от 24:1 до 28:1. Температурный профиль цилиндра обычно находится в диапазоне от 150 °C до 210 °C в зависимости от индекса текучести расплава компаунда. Расплавленный полиэтилен проходит через фильеру, попадает на предварительно нагретый проводник, а затем попадает в желоб с водой, где замерзает, образуя однородную стенку. Важнейшими инструментами на выходе являются лазерный измеритель диаметра, монитор емкости и искровой тестер, который обнаруживает точечные отверстия на полной скорости линии. Для кабельных заводов, производящих изоляцию из ПВХ/ПЭ/ПП/ПУ с частой сменой материалов, линия со сплошным сердечником с легким доступом к винтам и цилиндрам обеспечивает максимально быструю переналадку от одной работы к другой.
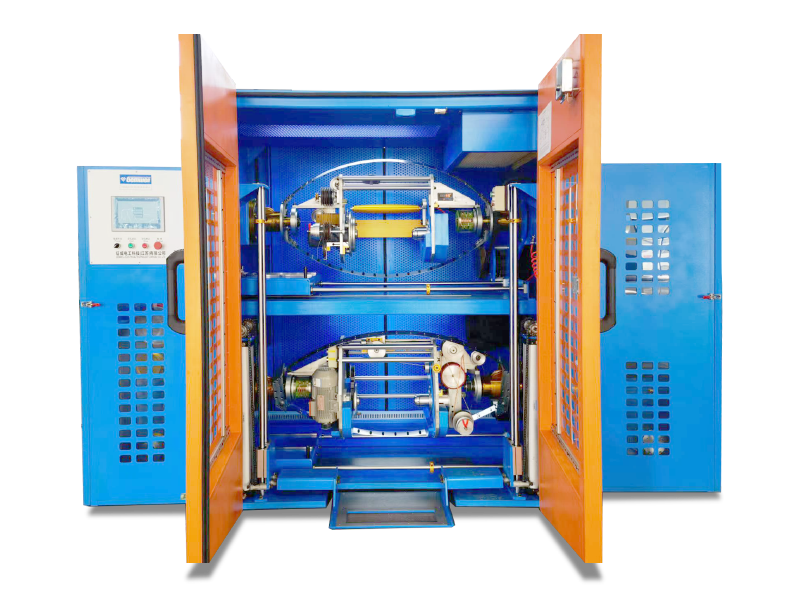
 Экструзионная линия для производства изоляции проводов с твердым сердечником из ПВХ/ПЭ/ПП/ПУ Эта линия поддерживает сплошную изоляцию для электронных и сигнальных проводов с быстрой сменой материалов и создана для предприятий, которым требуется стабильный допуск по диаметру и стабильное качество экструзии при частой смене работ. Посмотреть продукт →
Экструзия вспененного полиэтилена для сетевых и коаксиальных кабелей
Изоляция проводов из вспененного полиэтилена изготавливается путем смешивания химического вспенивателя с полиэтиленовым компаундом перед экструзией. Вспениватель разлагается внутри клея-расплава и создает миллионы мелких ячеек, снижая диэлектрическую проницаемость примерно с 2,26 до 1,3–1,6. Более низкая диэлектрическая проницаемость напрямую улучшает задержку распространения и затухание, поэтому кабели передачи данных высокого класса и коаксиальные кабели используют вспененный полиэтилен. Проблема заключается в однородности ячеек: если температурный профиль вдоль цилиндра и матрицы смещается, ячейки растут неравномерно, а емкость меняется метр за метром. Специальная линия химической пеноизоляции решает эту проблему, обеспечивая точное температурное зонирование и более длинную секцию охлаждения.
Линия изоляции проводов химическим пенообразованием для PE/PP/PU Эта линия, разработанная для изоляции из пенопласта, которая снижает диэлектрическую проницаемость и затухание сигнала, обеспечивает точный контроль температуры в пределах ± 1°C и поддерживает двухслойную экструзию, чтобы добавить прочную оболочку поверх хрупкого слоя пенопласта. Посмотреть продукт → Тандемные и последовательные линии для высокоскоростного производства.
На линиях экструзии тандемного полиэтилена используются два или более экструдера последовательно, что позволяет наносить несколько слоев изоляции без перемотки сердечника. Такая схема является типичной для кабелей передачи данных, скрученных попарно, где один слой твердого полиэтилена и один слой пенопласта наносятся за один проход. Преимущество заключается в том, что адгезия и концентричность между слоями сохраняются, пока проводник все еще выровнен, а скорость линии определяется охлаждающей способностью и натяжением натяжения, а не количеством перемоток кабеля. Подробнее о том, как собираются экструдеры в линию, вы можете прочитать, осмотрев редуктор, шнек и расположение цилиндра, подробно описанное на сайте. Страница конфигурации детали экструдера .
Полиэтилен в сравнении с ПВХ, сшитым полиэтиленом и ФЭП для изоляции проводов
Большинство вопросов по выбору материалов на кабельных заводах сводится к четырем кандидатам: PE, ПВХ, СПЭ и ФЭП/ПФА. Приведенное ниже сравнение основано на типичных значениях поставщиков соединений и стандартных условиях испытаний.
| Материал | Диэлектрическая проницаемость | Коэффициент рассеивания | Диапазон температур | Типичное использование |
|---|---|---|---|---|
| PE | 2,25 - 2,35 | 0,0002 - 0,0005 | от -40 °С до 70 °С | Данные, телефон, управление, коаксиальный |
| PVC | 3,0 - 5,0 | 0,05 - 0,10 | от -20 °С до 70 °С | Строительный провод, гибкие шнуры, питание/управление |
| XLPE | 2.3 | 0.001 | от -40 °С до 90 °С | Силовые кабели среднего напряжения |
| FEP/PFA | 2,0 - 2,1 | 0.0001 | От -65 °С до 200 °С | Высокотемпературный, высокочастотный, аэрокосмический |
Вывод для производителя кабеля практичен: выбирайте твердый полиэтилен, когда целостность сигнала и стоимость имеют наибольшее значение в нормальном температурном диапазоне; переход на ПВХ, когда гибкость и низкая стоимость оснастки являются приоритетом; переходите на сшитый полиэтилен только в том случае, если линия должна выдерживать повышенные температуры проводника; и зарезервируйте FEP/PFA для сред, где ничто другое не может выдержать жару.
Распространенные дефекты изоляции PE и способы их предотвращения
Кабельные заводы, использующие полиэтиленовую изоляцию, неоднократно сталкиваются с одним и тем же набором дефектов. Знание причины и способа устранения до запуска производственного заказа экономит как материал, так и машинное время.
| Дефект | Симптом | Вероятная причина | Коррекция |
|---|---|---|---|
| Разрушение расплава | Шероховатая поверхность апельсиновой корки | Чрезмерная скорость сдвига или низкая температура головки. | Снизьте скорость линии или поднимите температуру матрицы. |
| Умереть пускать слюни | Толстые отложения на кромке матрицы | Деградированный полиэтилен прилипает к кромке матрицы | Периодически очищайте штамп; проверить наличие горячих точек |
| Изменение диаметра | Изменение емкости и импеданса | Нестабильное тяговое усилие или температура плавления | Проверьте натяжение натяжителя и контроль зоны нагрева. |
| Неровные пенопластовые ячейки | Скачки емкости вдоль кабеля | Несоответствие температуры разложения пенообразователя | Стабилизировать профиль ствола; проверить дозировку соединения |
| Проблемы с прилипанием проводников | PE отрывается от меди при зачистке | Холодный проводник или поверхность окисленной меди | Увеличьте температуру подогревателя проводника. |
Большинство этих дефектов не связаны с плохим химическим составом полимеров. Они возникают из-за нестабильного регулирования температуры, изношенной геометрии винта или колебаний натяжения. Вот почему регулярное техническое обслуживание экструзионной линии так же важно, как и формула компаунда; рекомендуемый подход – следовать документированному график эксплуатации, технического обслуживания и ремонта для каждого экструдера.
Что проверить перед покупкой оборудования для экструзии полиэтиленовой изоляции
Новая линия полиэтиленовой изоляции — это долгосрочная инвестиция, поэтому решение об оборудовании должно основываться на соединениях, которые вы будете использовать, типах кабелей, которые вы планируете производить, и скорости линии, необходимой вашей системе качества. Приведенный ниже контрольный список охватывает наиболее важные решения на уровне машины.
- Геометрия винта и соотношение L/D - Изоляция из полиэтилена требует использования шнека, рассчитанного на плавление при средней скорости сдвига. Цилиндр L/D от 24:1 до 28:1 со шнеком барьерного типа обеспечивает более высокую производительность и лучшую однородность расплава, чем универсальный шнек из ПВХ.
- Количество температурных зон - как минимум пять или шесть независимых зон нагрева и охлаждения на цилиндре, а также раздельное управление траверсой и матрицей обеспечивают стабильную температуру расплава, достаточную для производства вспененного полиэтилена.
- Конструкция траверсы и оснастки - малообъемная обтекаемая траверса сокращает время пребывания полиэтилена при температуре плавления и сводит к минимуму растекание фильеры, что особенно важно для применений с изменением цвета.
- Нисходящий пакет - убедитесь, что охлаждающий желоб имеет достаточную длину для заданной скорости линии, и что шпиль, танцор и натяжное устройство могут удерживать натяжение в пределах жесткого допуска, необходимого для тонкостенной изоляции.
- Способность к пенообразованию - если вы планируете изготавливать кабели категории 6 или коаксиальные кабели, линия должна принимать маточную смесь химического вспенивателя и поддерживать узкое окно размера ячейки, необходимое для стабильной емкости.
- Автоматизация и регулирование - лазерные измерители диаметра и мониторы емкости должны быть привязаны к скорости шнека, чтобы отклонения корректировались до того, как будет получен длинный кусок лома.
- Доступ для обслуживания - откидные крышки ствола, легко снимаемые винты и четко обозначенные контуры охлаждения сокращают время, необходимое для очистки между полиэтиленом и другими соединениями.
Для производства высокоскоростных кабелей передачи данных многие заводы выбирают специальную линию изоляции последовательного соединения PE/PP, так что каждый слой наносится со своим собственным температурным профилем. Сравнить доступные конфигурации можно в Секция экструзионной машины для изоляции проводов чтобы расположение линий соответствовало линейке кабелей, которые вы фактически производите.
Высокоскоростная экструзионная линия для производства изоляции проводов серии PE/PP Эта серийно-интегрированная линия сочетает в себе волочение, отжиг и экструзию меди для немедленной изоляции проводников, предотвращения окисления и поддержания стабильных характеристик передачи в течение длительных производственных циклов для высокоскоростных сигнальных проводов. Посмотреть продукт → Часто задаваемые вопросы о полиэтиленовой изоляции проводов
Можно ли использовать полиэтиленовую изоляцию для силовых кабелей переменного тока?
Да, для низковольтных кабелей напряжением примерно до 1 кВ полиэтилен обеспечивает низкий ток утечки и хорошую влагостойкость. Для силовых кабелей среднего и высокого напряжения промышленность обычно переходит на сшитый полиэтилен, который представляет собой сшитый полиэтилен с более высоким номинальным температурным диапазоном непрерывного проводника. Таким образом, решение основывается на максимальной температуре проводника и классе напряжения, а не на названии базовой смолы.
Какой диапазон температур выдерживает полиэтиленовая изоляция проводов?
Стандартные марки твердого полиэтилена рассчитаны на непрерывную эксплуатацию при температуре от -40 °C до 70 °C. Некоторые сорта полиэтилена высокой плотности выдерживают кратковременные пики температуры около 80 °C, но если кабель будет подвергаться длительному нагреву выше этого значения, правильным выбором будет изоляция из сшитого полиэтилена, FEP/PFA или силиконовой изоляции. Превышение номинальной температуры ускоряет окисление и приводит к хрупкости полимера.
Почему в сетевых кабелях вместо твердого полиэтилена используется вспененный полиэтилен?
Вспененный полиэтилен содержит миллионы газовых ячеек, которые снижают диэлектрическую проницаемость примерно с 2,26 до 1,3–1,6. Более низкая диэлектрическая проницаемость снижает емкость на единицу длины, улучшает скорость распространения сигнала и снижает затухание, а это именно те свойства, которые необходимы кабелям Cat 6, Cat 6A и коаксиальным кабелям. Компромисс заключается в том, что экструзия вспененного материала требует более жесткого контроля температуры, чем экструзия твердого тела.
Как кабельный завод может быстро оценить качество полиэтиленовой изоляции во время производства?
Три онлайн-инструмента дают почти немедленную картину: лазерный измеритель диаметра для внешнего диаметра и концентричности, монитор емкости для контроля однородности изоляции на вспененных линиях и искровой тестер для точечных отверстий. Если внешний диаметр остается в пределах спецификации печати и значение емкости не меняется, изоляция почти всегда приемлема. В автономном режиме небольшой образец можно проверить на гладкость поверхности и сцепление с проводником.
Нужно ли сушить полиэтиленовый изоляционный состав перед экструзией?
В отличие от нейлона или ПЭТ, полиэтилен почти не впитывает влагу, поэтому регулярная сушка бункера не является обязательной. Важной мерой предосторожности является хранение состава в сухих условиях и предотвращение образования конденсата на холодных гранулах, попадающих в горячий ствол. Если проблемы с влажностью действительно возникают, они обычно связаны с негерметичностью охлаждающих уплотнений или влажным хранилищем, а не с самим полиэтиленом.