E-mail: info@gem-cablesolution.com
 Адрес: № 8 Yuefeng Rd, высокотехнологичная зона, Дунтай, Цзянсу, Китай | № 109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, Китай.
 русский
 English
 русский
 日本語
 Español
 عربى
 中文简体



Контент
- 1 Прямой ответ: чего следует ожидать от машины для скрутки поперечного сечения медной проволоки
- 2 Как строится геометрия поперечного сечения при скрутке
- 3 Сравнение семейств машин: какой тип обеспечивает самое узкое сечение
- 4 Роль машины для скручивания пар проводов в геометрии многопарного кабеля
- 5 Факторы процесса, которые меняют поперечное сечение каждый день
- 6 Поточные проверки качества и дефекты поперечного сечения
- 7 Автоматизация, управление ПЛК и регистрация данных на современных линиях
- 8 Как выбрать конфигурацию для вашей производственной линии
- 9 Привычки при техническом обслуживании, обеспечивающие стабильную точность поперечного сечения
- 10 Часто задаваемые вопросы
- 10.1 Какой допуск на поперечное сечение должен выдерживать медекрутильная машина?
- 10.2 Является ли машина для скручивания пар проводов тем же самым, что и машина для связывания прядей?
- 10.3 Почему уплотнение изменяет внешний диаметр многожильного проводника?
- 10.4 Почему после скрутки сечение становится овальным, а не круглым?
- 10.5 Как часто следует заменять формовочные матрицы на крутильной линии?
- 10.6 Почему шаг скрутки различается между парами одного и того же многопарного кабеля?
Прямой ответ: чего следует ожидать от машины для скрутки поперечного сечения медной проволоки
Поперечное сечение скруточной машины медной проволоки оценивается в первую очередь по повторяемость размеров , а не по максимальной скорости. Если машина не может воспроизводить одну и ту же геометрию поперечного сечения на бобине за катушкой, любое увеличение выходной скорости становится проблемой. Сумма допусков в многожильном проводнике невелика: изменение внешнего диаметра на 0,1 мм может сместить площадь поперечного сечения примерно на 1,5% для проводника сечением 1,5 мм², что, в свою очередь, изменяет сопротивление постоянному току и допустимую нагрузку по току.
На практике следует ожидать, что хорошо настроенная крутильная машина будет удерживать внешний диаметр в пределах ±0,05 мм для большинства строительных проводов и автомобильных кабелей. Это базовый уровень. Машина также должна поддерживать стабильную длину свивки, поскольку длина свивки влияет на угол спирали и механическую гибкость готового проводника. Когда вы оцениваете машину, попросите доказательства повторяемости на разных скоростях, а не только на одной заданной точке.
В этом руководстве представлены факторы, влияющие на точность поперечного сечения, сравниваются основные типы машин и показано, на что следует обращать внимание в производственной линии. Цель состоит в том, чтобы помочь вам избежать двух дорогостоящих ошибок: покупки машины, которая не может выдерживать допуски, и покупки машины, которая слишком специфична для продуктов, которые вы фактически используете.
Как строится геометрия поперечного сечения при скрутке
При скрутке используются несколько одиночных медных проводов, которые укладываются по спирали вокруг центральной оси. Полученный пучок имеет поперечное сечение, не являющееся идеальным кругом. Расположение жил, количество слоев и уровень уплотнения определяют фактическую площадь поперечного сечения и внешнюю оболочку проводника.
Три геометрических термина имеют большее значение, чем любые другие:
- Длина свивки — осевое расстояние для одного полного витка проволоки вокруг сердечника. Более короткая длина свивки увеличивает угол спирали и делает проводник более гибким, но также увеличивает трение и риск повреждения поверхности.
- Слой шаблона описывает количество проводов в каждом слое. Для концентрической конструкции количество проволок в одном слое обычно представляет собой сумму всех проволок предыдущего слоя плюс жильную проволоку. Например, 7-жильный проводник имеет 1 жилу и 6 в первом слое.
- Уплотнение представляет собой уменьшение наружного диаметра за счет пропускания многожильного жгута через формовочную матрицу. Уплотнение увеличивает коэффициент заполнения медью, но делает проводник более жестким.
Коэффициент заполнения — это быстрый способ сравнения конструкций. Неуплотненный 7-жильный проводник имеет коэффициент заполнения около 0,78, а уплотненный вариант может достигать 0,92 и выше. Недостаток заключается в том, что уплотнение увеличивает остаточное напряжение в меди и часто требует последующего отжига.
Сравнение семейств машин: какой тип обеспечивает самое узкое сечение
Выбранное вами семейство машин напрямую влияет на достижимое поперечное сечение. Каждый тип имеет свой профиль натяжения, механизм вращения и диапазон скоростей. В таблице ниже дано краткое сравнение четырех основных семейств, используемых при медной скрутке.
| Тип машины | Типичный диапазон скоростей | Контроль поперечного сечения | Лучшее подходящее приложение |
|---|---|---|---|
| Пакетировочная машина | 5000–8000 об/мин | Подходит для тонких проводов, но диаметр может меняться в зависимости от натяжения. | Провод UL, тонкие гибкие шнуры |
| Жесткая рамочная скрутка | 200–600 об/мин | Отличная стабильность размеров, но медленная. | Большие силовые кабели |
| Скрутка труб | 1500–4000 об/мин | Умеренный контроль, хорош для проволоки среднего сечения. | Гибкие шнуры, кабели управления |
| Планетарная скрутка | 100–500 об/мин | Очень точный, особенно для специальных кабелей. | Аэрокосмическая промышленность, высококачественные кабели для передачи данных |
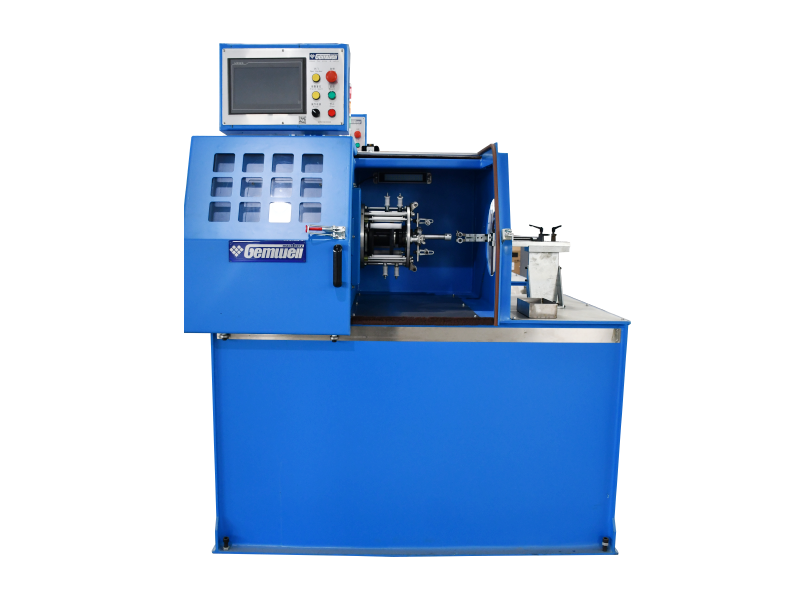
Для медных проводников среднего сечения и общего производства кабелей семейство консольных одинарной скрутки предлагает практичный компромиссный вариант. Эти машины поддерживают стабильную траекторию натяжения на протяжении всего цикла скручивания, что является ключом к обеспечению повторяемости поперечного сечения. Одним из примеров является Консольная одиночная крутильная машина натяжного типа с дифференциальной скоростью без натяжного шкива , предназначенный для устранения изменения диаметра, вызванного смещением натяжения на приемной стороне.
 Консольная одинарная крутильная машина с дифференциальной скоростью и без ведущего шкива Эта машина поддерживает стабильное натяжение с помощью дифференциальной передачи, исключая сдвиг натяжения на приемной стороне. Он идеально подходит для медных проводников среднего сечения, где повторяемость геометрии поперечного сечения имеет решающее значение. Посмотреть продукт →
Роль машины для скручивания пар проводов в геометрии многопарного кабеля
Машину для скрутки медной проволоки часто путают с машина для скручивания пар проводов . Они не одинаковы. Крутильная машина изготавливает один проводник из множества проводов. Машина для скручивания пар проводов берет два уже свитых проводника и скручивает их в пару, сохраняя при этом плотную и равномерную геометрию.
Когда вы строите сетевые кабели или кабели промышленного Ethernet, сечение пары имеет значение для импеданса и обратных потерь. Длина скрутки пары и степень натяжения каждого проводника напрямую влияют на расстояние между двумя проводниками, что, в свою очередь, изменяет емкость и полное сопротивление кабеля. Небольшой сдвиг сечения пары может вывести кабель за пределы заданного диапазона.
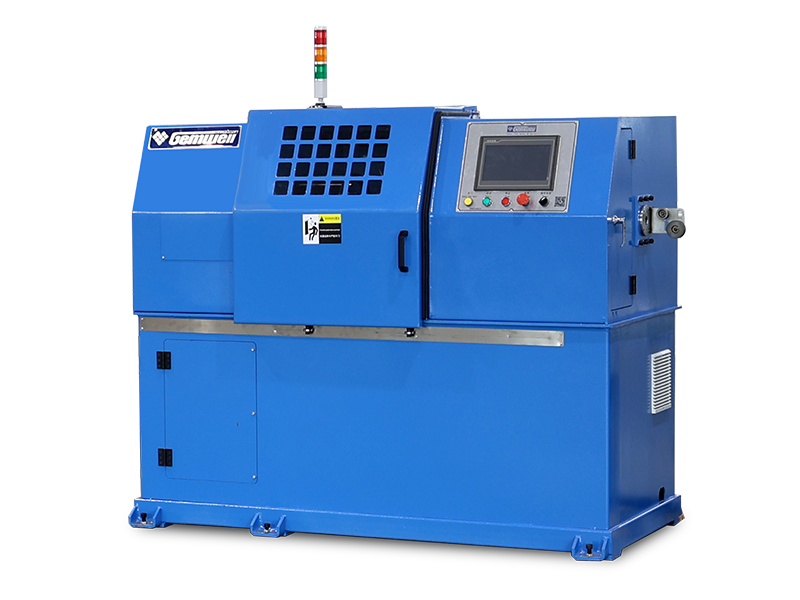
В кабельной линии Ethernet, где на этапе скрутки пар необходимо одновременно обрабатывать четыре пары с постоянным шагом, сетевой кабель, трехвитковая интегрированная машина тройной скрутки это решение, которое объединяет несколько операций скручивания на одной машине. Это не то же самое, что медекрутильная машина, но она разделяет те же требования к точной геометрии поперечного сечения по всей многопарной конструкции.
Интегрированная трехшаговая машина тройной скрутки сетевых кабелей Эта машина объединяет одинарную, обратную и парную скрутку в одном блоке, обеспечивая точную согласованность шага для многопарных кабелей. Он подходит для обработки проводов ядра сети CAT5/CAT5E/CAT6. Посмотреть продукт → Факторы процесса, которые меняют поперечное сечение каждый день
Сама машина – это только половина дела. Медная проволока, входящая в крутильную машину, должна быть одинакового диаметра, механической твердости и состояния поверхности. Наиболее игнорируемыми факторами в повседневном производстве являются:
- Марка меди — Бескислородная медь и медь ЭТП (электролитическая прочная пека) имеют разные механические свойства. Смена источника меди может изменить способ сжатия проволок во время скрутки и изменить конечный внешний диаметр на 0,02–0,05 мм.
- Рисование и отжиг — Проволока должна быть отожжена до постоянного удлинения. Если медь частично упрочнена на стадии волочения, она не будет равномерно затекать в многожильный жгут, и поперечное сечение приобретет овальную форму.
- Контроль натяжения — Натяжение каждого отдельного провода должно быть сбалансировано. Неравномерное натяжение в 7-проводной конструкции может привести к тому, что внешние провода будут проходить выше остальных, создавая эллиптическое поперечное сечение.
- Формирование состояния штампа — Изношенная матрица образует неконцентрически уплотненный проводник. Со временем диаметр матрицы увеличивается, а степень уплотнения падает. Матрицу следует измерять каждые 500 часов работы и заменять, когда диаметр увеличивается более чем на 0,01 мм.
Практический пример на кабельном заводе, производящем гибкий провод сечением 0,75 мм²: при износе формовочной матрицы на 0,02 мм измеренная площадь поперечного сечения упала примерно на 2,3%, а сопротивление постоянному току увеличилось на 2%. Одного этого достаточно, чтобы вывести из строя косметически приемлемый кабель.
Поточные проверки качества и дефекты поперечного сечения
Вы не можете проверить свой путь к хорошему сечению. Вы должны построить его и контролировать в режиме реального времени. На современных линиях используются лазерные измерители диаметра, оборудование для измерения емкости и высокоскоростные камеры. В таблице ниже перечислены наиболее распространенные дефекты, их основные причины и корректирующие действия, которые должен предпринять оператор.
| Дефект | Основная причина | Корректирующие действия |
|---|---|---|
| Овальное сечение | Неравномерное натяжение проволоки или износ формовочной матрицы. | Откалибровать натяжение на каждом пути провода; измерить и заменить матрицу |
| Рыхлость внешнего слоя | Недостаточное обратное натяжение внешних тросов. | Увеличьте натяжение в отводящих катушках внешней проволоки. |
| Смещение диаметра по катушке | Изменение натяжения по мере уменьшения диаметра выигрышной катушки | Используйте систему вознаграждений, компенсирующую напряжение. |
| Царапины на поверхности | Грубые контактные поверхности на носовой части или направляющем шкиве | Отполируйте или замените контактные поверхности; проверить состояние подшипников |
Автоматизация, управление ПЛК и регистрация данных на современных линиях
Современные скруточные машины для медной проволоки не должны представлять собой коробки замкнутого типа. Хорошая линия дает оператору возможность в реальном времени видеть критические параметры, влияющие на поперечное сечение: натяжение проволоки, фактическую длину свивки, давление штамповки и скорость линии. ПЛК с понятным интерфейсом HMI позволяет сохранять рецепты для каждого продукта и вызывать их за считанные секунды.
Регистрация данных предназначена не только для устранения неполадок. Это инструмент управления. Если машина регистрирует измерение поперечного сечения для каждых 10 метров проволоки, вы можете отслеживать тенденции и прогнозировать, когда матрица вот-вот сместится. Такой упреждающий подход предотвращает потерю большой партии кабеля.
В системе, которая сочетает в себе несколько этапов скручивания, например сетевой кабель, трехвитковая интегрированная машина тройной скрутки , автоматизация становится единственным практическим способом синхронизировать все разделы. Без автоматической компенсации натяжения изменение одной секции уводит от цели весь трос.
Интегрированная трехшаговая машина тройной скрутки сетевых кабелей Эта машина объединяет одинарную, обратную и парную скрутку в одном блоке, обеспечивая точную согласованность шага для многопарных кабелей. Он подходит для обработки проводов ядра сети CAT5/CAT5E/CAT6. Посмотреть продукт → Как выбрать конфигурацию для вашей производственной линии
Выбор скруточной машины для поперечного сечения медной проволоки — это решение, которое должно основываться на продуктах, которые вы используете сейчас, и продуктах, которые вы планируете использовать в ближайшие три года. Следующий контрольный список суммирует ключевые вопросы, которые следует задать перед покупкой.
- Какой наименьший и наибольший размер проводника вам нужно скрутить? Диапазон диаметров проволоки, с которыми может работать машина, определяет, нужна ли вам машина для пакетирования, крутильная машина с жесткой рамой или консольная одиночная крутильная машина.
- Каков наихудший допуск на длину свивки, которого ожидают ваши клиенты? Для автомобильных кабелей обычным является допуск ±5% по длине свивки. Для кабелей передачи данных допуск может быть еще более жестким.
- Вам нужно уплотнение в одной линии или уплотнение — это отдельный этап? Если вы планируете уплотнять, машина должна иметь возможность устанавливать формовочную матрицу и поддерживать соответствующее обратное натяжение.
- Какова ваша ожидаемая частота замены? Если вы используете провода разных размеров, машина с быстросменной резьбонарезной головкой и системой регулировки длины свивки сэкономит часы каждую смену.
- Какой уровень послепродажной поддержки доступен на местном уровне? Машина, которую трудно обслуживать, требует постоянных затрат. Запросите информацию о наличии запасных частей и документированных процедурах технического обслуживания.
Привычки при техническом обслуживании, обеспечивающие стабильную точность поперечного сечения
Машина, которая сохраняет допуск в первый день, не выдержит его и в тысячный день, если вы не поддержите его. Три правила технического обслуживания оказывают наибольшее влияние на качество поперечного сечения:
- Ежедневная чистка носовой части и направляющих роликов. Медная пыль и остатки смазки скапливаются на этих поверхностях и создают микроцарапины. Десятиминутная уборка за смену — дешевая страховка.
- Еженедельная проверка калибровки натяжения. Натяжение на каждом пути провода должно соответствовать эталонному значению. Смещение натяжения на 3–5% может заметно изменить поперечное сечение.
- Ежемесячная проверка формовочных штампов. Измерьте отверстие матрицы калиброванным штифтом. Если отверстие выросло более чем на 0,01 мм, плашка подлежит замене.
Для более глубокого понимания того, как взаимодействуют скорость, натяжение и длина лежа, вы можете просмотреть технические характеристики высокоскоростных крутильных машин в разделе новостей нашей компании. В статье объясняется, как эти параметры влияют на конечную геометрию, и даются практические рекомендации для операторов.
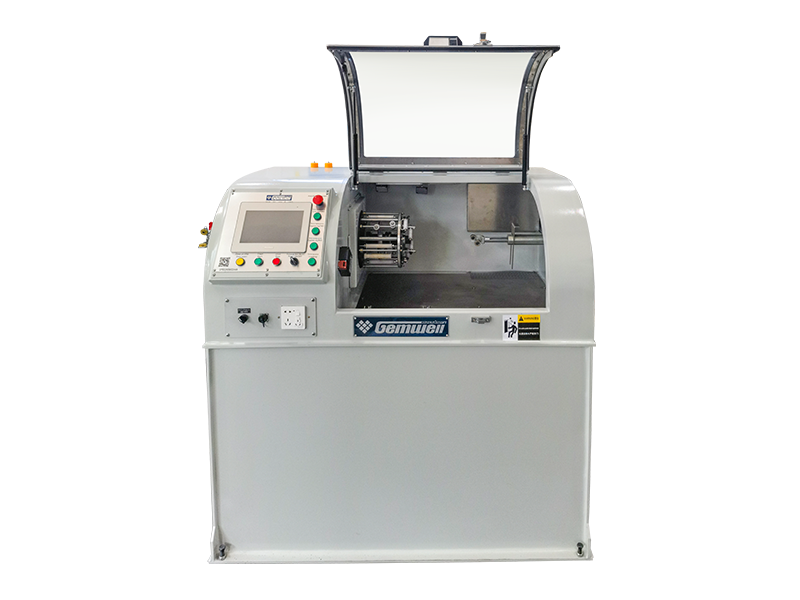
Еще одним типом машины, который снижает затраты на техническое обслуживание, является легкая цельная консольная одинарная крутильная машина с внешним ведущим шкивом и отбором мощности . Такая конструкция устраняет необходимость в отдельном натяжном шкиве, что устраняет большой источник колебаний натяжения и упрощает техническое обслуживание.
Легкая интегрированная консольная одинарная крутильная машина с внешним кабестаном Эта легкая конструкция объединяет консоль и внешний шпиль, что упрощает обслуживание и снижает колебания натяжения. Он хорошо подходит для производства кабелей общего назначения, требующих стабильной геометрии жил. Посмотреть продукт → Часто задаваемые вопросы
Какой допуск на поперечное сечение должен выдерживать медекрутильная машина?
Для большинства кабелей общего назначения допуск на внешний диаметр должен составлять ±0,05 мм, если проводник измеряется в одном и том же положении на катушке. Для очень тонких проводов, таких как жилы толщиной 0,2 мм в кабелях с высокой гибкостью, допуск ±0,03 мм более реален и требует машины с чрезвычайно стабильным натяжением.
Является ли машина для скручивания пар проводов тем же самым, что и машина для связывания прядей?
Нет. Машина для скручивания пар проводов скручивает два уже сформированных проводника в пару. Машина для связывания прядей собирает множество отдельных проводов и делает один проводник. Обе машины находятся на разных стадиях процесса производства кабеля.
Почему уплотнение изменяет внешний диаметр многожильного проводника?
Уплотнение сближает отдельные провода и заполняет промежутки между ними. Это уменьшает диаметр оболочки при том же поперечном сечении меди. Например, 7-жильный провод с медной площадью 1,5 мм² может иметь диаметр 1,68 мм до уплотнения и 1,55 мм после уплотнения.
Почему после скрутки сечение становится овальным, а не круглым?
Наиболее распространенной причиной является неравномерное натяжение отдельных проводов. Если натяжение проволоки варьируется от одной шпульки к другой, некоторые проволоки будут располагаться выше, чем другие. Затем кабель пройдет через формовочную матрицу со смещением от центра, создавая овальную форму. Вторая причина – изношенная формовочная матрица с некруглым отверстием.
Как часто следует заменять формовочные матрицы на крутильной линии?
Однозначного ответа не существует, но практическое правило состоит в том, чтобы измерять отверстие матрицы каждые 500 часов работы. Если отверстие выросло более чем на 0,01 мм, замените матрицу. Для линии, работающей круглосуточно и без выходных, это может означать каждые 4–8 недель в зависимости от твердости проволоки и скорости.
Почему шаг скрутки различается между парами одного и того же многопарного кабеля?
Разный шаг скрутки намеренно используется для уменьшения перекрестных помех между парами. В кабелях Ethernet четыре пары часто имеют четыре разные длины свивки. Машина, производящая эти кабели, должна иметь возможность устанавливать каждую пару независимо и сохранять стабильный шаг по всей длине.