E-mail: info@gem-cablesolution.com
 Адрес: № 8 Yuefeng Rd, высокотехнологичная зона, Дунтай, Цзянсу, Китай | № 109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, Китай.
 русский
 English
 русский
 日本語
 Español
 عربى
 中文简体



Контент
- 1 Что на самом деле контролирует экструзионный шнек
- 2 Геометрия экструзионного шнека: краткий рабочий справочник
- 3 Выбор экструзионного шнека по материалу кабеля
- 4 Из какой стали сделан экструзионный шнек
- 5 Механизмы износа и реалистичный срок службы
- 6 Когда экструзионный шнек готов
- 7 Сопоставление винта со всей линией
- 8 Приемочные испытания перед приемкой поставки
- 9 Часто задаваемые вопросы об экструзионных шнеках
- 9.1 Сколько экструзионных шнеков нужно для одной машины?
- 9.2 Как долго служит экструзионный шнек?
- 9.3 Можно ли заменить винт и ствол отдельно?
- 9.4 Почему мой экструдер вздымается?
- 9.5 Можно ли отремонтировать экструзионный шнек, а не заменить его?
- 9.6 Имеет ли значение степень сжатия для тонкостенной изоляции?
Кабельный завод, использующий строительный провод из ПВХ диаметром 1,20 мм со скоростью 70 м/мин, вызвал технического специалиста, поскольку диаметр смещался плюс-минус 0,04 мм, а на каждом пятом барабане виднелась слабая полоса из акульей кожи. Оператор уже дважды отрегулировал температуру всех четырех стволов и изменил скорость вытягивания. Ничто не сдвинуло иглу. При вытягивании и измерении винта глубина влета дозирующей секции за четыре года трехсменной работы износилась с 6,10 мм до 5,95 мм.
Вот и весь урок выдавливания шнека в одном рассказе. Прежде чем прикоснуться к терморегулятору, проверьте три вещи, касающиеся винта: его геометрию, марку материала и текущий уровень износа. Все остальное — производительность, температура плавления, стабильность давления, качество поверхности, концентричность — следует из этих трех.
Что на самом деле контролирует экструзионный шнек
Экструзионный шнек — единственный компонент внутри цилиндра, который одновременно управляет транспортировкой, плавлением, смешиванием и повышением давления. При работе с проводами и кабелями это выражается в четырех измеримых результатах:
- Скорость вывода. Диаметр винта, глубина полета и скорость определяют, сколько килограммов в час достигнет траверсы. Для шнека диаметром 45 мм, работающего на скорости 60 об/мин с ПВХ, это обычно составляет от 60 до 90 кг/ч.
- Равномерность температуры расплава. Шнек с плохим перемешиванием приводит к тому, что температура расплава у стенок цилиндра на 8–12 °C выше, чем у сердцевины, и этот градиент проявляется в виде овальной формы.
- Стабильность давления в зоне дозирования. Допуск на диаметр плюс-минус 0,02 мм здесь живет или умирает. Пульсации давления в 2 бар достаточно, чтобы создать видимую пульсацию диаметра.
- Качество дисперсии. Полосы цветной маточной смеси, нерасплавленные частицы геля и мутная изоляция гораздо чаще являются проблемами винтов, чем проблемами материала.
Практическим следствием является то, что винт не является универсальной запасной частью. Две машины с одинаковым диаметром ствола и одинаковой мощностью привода будут производить совершенно разную проволоку, если один шнек предназначен для мягкого ПВХ, а другой – для сшитого полиэтилена. Если вы все еще составляете карту компоновки машины, руководство по из каких частей состоит экструзионная машина является полезной отправной точкой, прежде чем рассматривать конструкцию винта отдельно.
Геометрия экструзионного шнека: краткий рабочий справочник
Покупка сменного винта без чертежа — самая распространенная ошибка в этой категории. Пять чисел имеют значение, и они взаимодействуют. В таблице ниже приведены диапазоны, которые обычно используются для изоляции и оболочки проводов и кабелей.
| Параметр | Типичный диапазон | Чем он управляет | Неисправность при выходе за пределы диапазона |
|---|---|---|---|
| Соотношение L/D | от 20:1 до 25:1 для ПВХ; От 25:1 до 30:1 для полиолефинов. | Доступная длина для плавления и смешивания | Ниже 20:1, нерасплавленные частицы и шероховатая поверхность. |
| Степень сжатия | твердая изоляция от 2,5:1 до 4:1; Вспененный от 1,5:1 до 2,0:1 | Выделение тепла сдвига и удаление воздуха | Выше 4:1, подгорание и горение на внутренней стороне. |
| Шаг полета | от 0,8D до 1,2D | Передача эффективности на оборот | Короткий шаг снижает производительность без улучшения качества |
| Измерение глубины полета | от 0,05Д до 0,12Д | Стабильность давления и допуск по диаметру | Слишком глубокая рябь; слишком мелкий, сдвиговой перегрев |
| Зазор между винтом и стволом | от 0,002Д до 0,005Д | Поток утечки над полетной площадкой | Изношенный зазор означает потерю производительности и увеличение времени пребывания. |
Об одной взаимосвязи стоит сказать прямо, потому что она вызывает больше всего споров в цехах: более высокая степень сжатия не означает автоматически лучшее плавление. Это означает больше тепла сдвига. В тонкостенной изоляции проводника толщиной 0,50 мм избыточное сдвиговое тепло проходит через медь и поджигает изоляцию изнутри, что и является тем дефектом, который проявляется в виде коричневого кольца со стороны жилы в поперечном сечении.
Вторая зависимость касается глубины полета и скорости винта. Винт с глубоким витком, работающий на высоких оборотах, обеспечивает производительность без значительного повышения температуры, но также дает более слабую характеристику давления. Винт с мелкой резьбой обеспечивает очень стабильный диаметр небольшого проводника, а затем достигает температуры плавления 250 °C, когда вы пытаетесь повысить скорость. Выбор всегда является компромиссом, и компромисс определяется размером проводника и толщиной стенки, с которой вы чаще всего работаете.
Выбор экструзионного шнека по материалу кабеля
Семейство материалов определяет выбор винта больше, чем размер машины. Четыре группы охватывают большую часть кабельного производства.
Твердая изоляция из ПВХ и полиэтилена
Однозаходной, постепенно сжимающий шнек общего назначения с соотношением L/D от 20:1 до 25:1 без труда справляется с пластифицированным ПВХ и полиэтиленом. Эти компаунды термически устойчивы, поэтому достаточно трехзонного винта с простой степенью сжатия 3:1. Добавьте короткую секцию Мэддока или смешивания булавок, если вы используете цветные составы и видите полосы.
LSZH, XLPE, TPE и TPU
Малодымные безгалогенные соединения содержат большое количество гидроксида алюминия или гидроксида магния, часто от 55 до 65 процентов по весу. Наполнитель является абразивным и повышает вязкость, поэтому шнеку необходима барьерная или дисперсионная зона смешивания, немного более глубокая дозирующая секция для уменьшения сдвига и закаленная поверхность. Сшитый полиэтилен снова ведет себя по-другому: поскольку сшивка инициируется ниже по потоку, шнек должен подавать расплав, не допуская резкого скачка температуры, что обычно свидетельствует о соотношении L/D от 25:1 до 28:1 с умеренной степенью сжатия в диапазоне от 2,8:1 до 3,2:1.
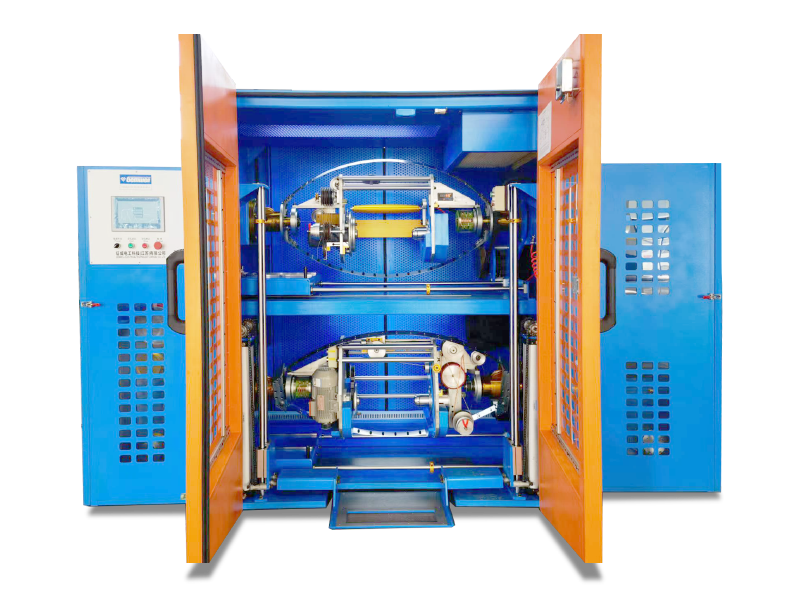
 Линия экструзии изоляции жил LSZH/XLPE/TPE/TPU Линия экструзии изоляции жил LSZH/XLPE/TPE/TPU is an non-standardized equipment with customization. The main machine model is generally 30-65mm. It is suitable ... Посмотреть продукт →
Высокотемпературные соединения FEP и PFA
Фторполимеры обрабатываются при температуре от 360 °C до 400 °C и выделяют агрессивные продукты разложения, если расплав находится слишком долго. Винты для этих материалов имеют низкую степень сжатия, иногда всего 2,0:1, с короткой зоной сжатия и большим зазором для ограничения мертвых зон. Все, что находится перед винтом, также имеет значение, поэтому Линейка экструзионных машин для изоляции для этих материалов обычно указывается комплект шнеков и цилиндров, а не один шнек.
Химически вспененный полиэтилен и полипропилен
Вспененная изоляция для коаксиального кабеля и кабеля кабельного телевидения требует винта, который герметизирует расплав, чтобы вспенивающий агент разлагался под контролируемым давлением. Степень сжатия от 1,5:1 до 2,0:1 с длинной зоной дозирования является стандартной, и любой износ, открывающий полетный зазор, немедленно разрушает структуру ячеек. Ячейки пенопласта, которые можно увидеть невооруженным глазом на зачищенном проводнике, обычно означают, что винт готов.
Из какой стали сделан экструзионный шнек
Марка винта выбирается в зависимости от состава, а не прайс-листа. Пять классов охватывают практически все работы с кабелями.
- Азотированная сталь (38CrMoAlA). Азотированный корпус толщиной от 0,4 до 0,7 мм с поверхностной твердостью от 900 до 1100 HV. Это значение по умолчанию для ПВХ, ПЭ и обычных полиолефинов. Это экономически эффективно и адекватно, пока не появятся наполнители.
- Биметаллический (сплав с высоким содержанием хрома, полученный методом центробежного литья). Выбирается, когда состав содержит абразивные наполнители, такие как ATH, MDH или стекловолокно. Износостойкость повышается в несколько раз по сравнению с азотированной сталью марок LSZH.
- Порошковая металлургия быстрорежущей стали. Равномерное распределение карбидов обеспечивает превосходную износостойкость и лучшую вязкость, чем у цельнолитых сплавов. Используется там, где присутствуют как истирание, так и удары.
- Наплавка на основе никеля или кобальта. Применяется в виде сварной накладки на лётные площадки. Это обычный ответ для фторполимеров и других агрессивных расплавов, где основной сплав подвергается воздействию задолго до того, как он изнашивается.
- Винты с хромированным или тефлоновым покрытием. Иногда используется для небольших тиражей прозрачных компаундов, где проблема заключается в прилипании. Покрытие является изнашиваемым элементом, и его не следует рассматривать как постоянное обновление.
Какую бы марку вы ни купили, винт и цилиндр являются изнашиваемой парой. Установка биметаллического винта в азотированный ствол ускоряет износ ствола, а не снижает общую стоимость, поскольку более твердая поверхность просто переносит износ на более мягкую деталь.
Механизмы износа и реалистичный срок службы
На экструзионный шнек действуют три механизма износа, и они развиваются с очень разной скоростью.
- Абразивный износ. Зависит от содержания наполнителя и его твердости. Он проявляется сначала на полетной площадке, затем распространяется на фланг полета и зону учета.
- Коррозионный износ. Расплавы фторполимеров, которые разлагаются, выделяют фтористый водород, который разъедает сталь даже при умеренных температурах. Этот механизм удаляет материал со всей поверхности винта, а не с одной области контакта.
- Адгезивный износ и эрозия. Постепенно и во многом зависит от количества часов работы и дисциплины при запуске. Сухой запуск машины, которая простояла в холодном состоянии в течение недели, — надежный способ сократить срок службы винтов.
При планировании азотированный шнек, обрабатывающий ненаполненный ПВХ в три смены, обычно сохраняет свою геометрию в течение три-пять лет . Тот же винт, работающий с заполненным компаундом LSZH на высокой производительности, может нуждаться в замене или ремонте. от 12 до 24 месяцев . Винты из фторполимера служат дольше в календарном исчислении, но часто выходят из строя из-за точечной коррозии, а не из-за потери размеров.
Именно здесь материальное решение становится решением по затратам. Более дешевый азотированный винт, срок службы которого составляет 14 месяцев при использовании наполненного компаунда, стоит дороже за час производства, чем биметаллический винт, срок службы которого составляет четыре года, даже при двойной покупной цене.
Экструзионная линия для производства высокотемпературной изоляции жил из FEP/PFA/ETFE/PEEK/PA Экструзионная линия для производства высокотемпературной изоляции жил FEP/PFA/ETFE/PEEK/PA представляет собой нестандартизированное оборудование с возможностью настройки. Основная модель обычно 20-50 мм. Это я... Посмотреть продукт → Когда экструзионный шнек готов
Решения о замене становятся проще, когда вы заменяете мнение измерением. Вытяните винт, тщательно очистите его и сравните эти пять точек с исходным рисунком.
- Измерение глубины полета потеряло более 15 процентов. В этот момент производительность и стабильность давления заметно падают.
- Ширина посадочной площадки увеличилась, а края посадочной площадки закруглились. Закругленный участок плохо оттирается и позволяет подниматься потоку протечек.
- Зазор между винтом и стволом превышает примерно 0,005D. Одновременно проверьте канал ствола; изношенный ствол не спасет новый винт.
- Видимые коррозионные ямки, выбоины или сколы на поверхностях скребков. Они задерживают материал и создают черные точки, которые не удаляются никакой промывкой.
- Те же настройки продукта теперь требуют температуры ствола на 10 °C выше, чем два года назад, чтобы достичь того же качества поверхности.
Прежде чем сдать на слом, спросите, целесообразен ли ремонт. Наплавка и перешлифовка скребков могут восстановить геометрию примерно за 40–60 процентов от стоимости нового винта, при условии, что основной материал не имеет глубоких коррозионных повреждений, а длина винта достаточна для удаления материала. Ведите запись измерений; История жизни винта — один из самых полезных документов по техническому обслуживанию, который может храниться на кабельном заводе.
Сопоставление винта со всей линией
Винт никогда не работает в одиночку. Четыре интерфейса определяют, действительно ли правильно спроектированный винт работает на вашем полу.
Привод и диапазон скоростей. Шнек, рассчитанный на скорость от 30 до 120 об/мин, не обеспечит номинального качества расплава, если привод зафиксирован на скорости 200 об/мин. Линии изоляции обычно работают со скоростью от 40 до 90 об/мин для контроля, в то время как линии оболочки для больших кабелей часто работают медленнее при более глубоком витке.
Крестовина и оснастка. Винт низкой степени сжатия в сочетании с траверсой высокого давления обеспечивает нестабильный поток. Создание давления шнеком и потребление давления головкой должны быть сбалансированы, иначе расплав будет колебаться независимо от конструкции шнека.
Отвод и контроль натяжения. В пульсациях диаметра часто винят винт, тогда как настоящей причиной является тяговое усилие, возникающее под действием изменяющегося трения ведущего вала. Прежде чем заказывать новый винт, стоит проверить стабильность на выходе.
Зоны нагрева бочки. Шнеку с короткой зоной сжатия необходим цилиндр, который может поддерживать жесткий температурный профиль в трех или четырех зонах. Двухзонный ствол превращает хороший винт в средний.
Обшивка является полезной иллюстрацией. Экструдер с рубашкой обычно выбирают для работы при более низкой температуре плавления и более высокой производительности, чем экструдер с изоляцией, поскольку толщина оболочки и требуемая обработка поверхности являются более щадящими. Эта комбинация требует более глубокой дозирующей секции и более длинной зоны подачи, которая отличается от винта в вашей изоляционной линии, даже если отверстие ствола идентично.
Экструзионная линия для производства оболочек из ПВХ/ПЭ/ПП/ПУ Экструзионная машина для производства оболочек из ПВХ/ПЭ/ПП/ПУ представляет собой нестандартизированное оборудование с возможностью настройки. Основная модель машины обычно имеет диаметр 70-150 мм и обычно используется в проволоке. Посмотреть продукт → Приемочные испытания перед приемкой поставки
Независимо от того, поступает ли винт в качестве запасного или в составе новой машины, выполните эти проверки до того, как поставщик покинет объект.
- Измерьте глубину полета в шести точках на участке измерения и сравните с чертежом. Допуски плюс-минус 0,02 мм вполне реальны.
- Проверьте прямолинейность по всей длине и чистоту поверхности на скребках. На отполированных вручную площадках не должно быть никаких следов по окружности.
- Проверьте твердость на лётной площадке, а не на хвостовике. Азотированный винт должен иметь одинаковые показания по всей рабочей длине.
- Установите его в ствол и проверьте зазор с помощью щупа в трех положениях. Если винт заедает при рабочей температуре, проблема появится при рабочей температуре, а не при комнатной температуре.
- Проведите производственное испытание на собственном компаунде и запишите производительность, температуру плавления и изменение диаметра в течение как минимум 30 минут. Этот базовый уровень — это то, с чем вы будете сравнивать через два года.
Gemwell производит оборудование для экструзии кабеля с 2005 года и в настоящее время поставляет оборудование производителям кабеля в более чем 40 странах. В 2024 году компания выделила свой проект по экструзии в специализированный филиал в Дунтае, Цзянсу, инвестировав 10 миллионов юаней в экструзионное оборудование для кабелей электронной передачи информации, а также имеет восемь патентов на изобретения и более 30 патентов на полезные модели в области проводного и кабельного оборудования. Этот опыт имеет меньшее значение, чем дисциплина измерений, описанная выше, но это означает, что запасные винты и соответствующие комплекты винтов и цилиндров доступны для машин, уже работающих в полевых условиях.
Часто задаваемые вопросы об экструзионных шнеках
Сколько экструзионных шнеков нужно для одной машины?
На каждый экструдер приходится один рабочий шнек, но на большинстве кабельных заводов имеется соответствующий запасной шнек. Если вы используете на одной и той же машине и изоляцию из ПВХ, и наполненный компаунд LSZH, один запасной винт никогда не будет идеальным для обоих, а два специальных винта обычно окупаются за три года производства.
Как долго служит экструзионный шнек?
При работе с ненаполненным ПВХ в три смены обычно требуется от трех до пяти лет, прежде чем потеря геометрии продукта станет заметной. Наполненные безгалогенные компаунды позволяют сократить этот срок до 12–24 месяцев. Винты из фторполимера обычно выходят из строя из-за коррозии, а не из-за истирания.
Можно ли заменить винт и ствол отдельно?
Могут, но это редко бывает разумно. Зазор между ними – важный параметр, а новый винт в изношенном стволе может оставить зазор 0,30 мм и более. Сначала измерьте канал ствола; если оно выходит за пределы допуска, замените пару.
Почему мой экструдер вздымается?
Помпаж почти всегда является проблемой зоны подачи или зоны дозирования. Сначала проверьте температуру питающей горловины, затем глубину полета в дозирующей секции. Изношенная дозирующая секция не может выдерживать давление, и расплав волнами пульсирует в крейцкопф.
Можно ли отремонтировать экструзионный шнек, а не заменить его?
Наплавка и перешлифовка являются стандартной практикой и могут восстановить геометрию примерно за 40–60 процентов стоимости нового винта. Ремонт нецелесообразен, если коррозия проникла в основной материал или когда было удалено так много материала, что невозможно достичь заданной глубины витка.
Имеет ли значение степень сжатия для тонкостенной изоляции?
Это имеет большее значение, чем для толстых курток. Тонкие стенки медленно отводят тепло, а проводник поглощает его быстро, поэтому сдвиговое тепло от чрезмерно сжатого винта достигает меди и обжигает внутреннюю поверхность. Для небольших проводников соотношение около 2,5:1 обычно безопаснее, чем 4:1.
Экструзионный шнек — наименее привлекательная покупка на кабельном заводе, но она быстрее всего увеличивает процент брака. Последовательность действий одинакова: определите состав и толщину стенки, сопоставьте геометрию с этими двумя фактами, выберите марку стали с учетом наполнителя и коррозионной нагрузки, затем ежегодно измеряйте винт, чтобы замена была плановым решением, а не экстренным.
Этот протокол технического обслуживания — глубина вреза в шести точках, регистрируемый ежегодно и хранящийся в файле станка — является самым дешевым инструментом, доступным для поддержания допуска на диаметр и стабильного качества поверхности на протяжении всего срока службы винта.