E-mail: info@gem-cablesolution.com
 Адрес: № 8 Yuefeng Rd, высокотехнологичная зона, Дунтай, Цзянсу, Китай | № 109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, Китай.
 русский
 English
 русский
 日本語
 Español
 عربى
 中文简体



Контент
- 1 Что на самом деле делает машина для экструзии кабеля на вашей производственной линии
- 2 Как выбрать между экструзионными экструзионными машинами для изоляции и оболочки
- 3 Технические характеристики, определяющие реальную производительность
- 4 Как выбор материала влияет на параметры экструзии
- 5 Распространенные дефекты экструзии кабеля и их основные причины
- 6 Рекомендации по техническому обслуживанию и эксплуатации экструдеров
- 7 Часто задаваемые вопросы о машинах для экструзии кабеля
- 7.1 В чем разница между экструзионной машиной для кабеля и машиной для волочения проволоки?
- 7.2 Какая конструкция шнека лучше всего подходит для линии экструзии кабеля из различных материалов?
- 7.3 Как рассчитать производительность машины для экструзии кабеля?
- 7.4 Может ли один экструдер производить и изоляцию, и оболочку?
- 7.5 Что такое эксцентриситет и почему он важен при экструзии кабеля?
- 7.6 Как часто следует заменять шнек в экструдере?
- 8 Как срок окупаемости влияет на выбор экструдера?
- 9 Что следует проверить при покупке бывшей в употреблении или отремонтированной машины для производства кабеля
- 10 Заключительные рекомендации по инвестициям в ваше оборудование для экструзии кабеля
Выбор машины для экструзии кабеля — это решение, основанное на нескольких суровых истинах: машина должна соответствовать вашему набору материалов, скорости вашей линии и вашему бюджету допусков. Первый вывод заключается в том, что универсальный экструдер — это пассив, а не актив. Машина, которая хорошо работает с ПВХ, может столкнуться с проблемами с FEP, а высокоскоростная линия для сетевых кабелей может не обеспечить необходимый контроль диаметра автомобильных кабелей передачи данных. Поэтому, прежде чем просматривать каталоги, вам необходимо определить конкретное семейство кабелей, которые вы планируете изготавливать, и дефекты, с которыми вы категорически не можете мириться. Этот единственный шаг сэкономит больше денег, чем любая скидка на саму машину.
Производители проводов и кабелей часто задаются вопросом, стоит ли вкладывать средства в новейшую модель экструдера. Практический ответ: да, если вам нужен более жесткий допуск, более высокая скорость или меньшее количество отходов. Нет, если вы уже соответствуете требованиям и ваше узкое место находится в нисходящем направлении. Реальная ценность современной машины для экструзии кабеля заключается в том, насколько стабильно она сохраняет диаметр и концентричность изоляции или оболочки в течение восьмичасовой смены, а не в максимальной скорости, указанной в брошюре.
Что на самом деле делает машина для экструзии кабеля на вашей производственной линии
Экструзионная машина для производства кабеля является сердцем линии по производству проволоки и кабеля. Он подает полимерные гранулы через нагретый цилиндр, плавит их и проталкивает расплавленный материал вокруг одного проводника, образуя изоляционный слой. Отдельно стоит сказать о том же принципе, что и внешняя оболочка, защищающая кабель от нагрева, истирания и влаги.
Основные компоненты одинаковы для большинства машин: бункер который дозирует пеллеты, винт который осуществляет плавление и создание давления, бочка с зонами нагрева, траверса где проводник проходит и принимает расплав, охлаждающий лоток который устанавливает полимер, и шпиль который тянет трос с контролируемой скоростью. Координация между скоростью шнека и скоростью шпиля определяет толщину стенки и конечный диаметр.
Для более глубокого понимания того, как эти части работают вместе, вы можете прочитать техническую разбивку компонентов экструдера. из нашей статьи о составе экструзионных машин . В этой статье объясняется, как износ витка винта или изношенная траверса ухудшают контроль диаметра, что легко не заметить, но игнорировать дорого.
Как выбрать между экструзионными экструзионными машинами для изоляции и оболочки
Первое решение обычно заключается в том, нужен ли вам экструдер для изоляции, экструдер для оболочки или и то, и другое. Оба типа машин имеют одинаковую базовую архитектуру, но различаются конструкцией шнека, диапазоном температур цилиндра и способом обращения с кабелем.
Экструдеры для изоляции обычно обрабатывают более тонкие провода и требуют гораздо более точной толщины стенки, поскольку изоляционный слой тонкий, а емкость кабеля зависит от расстояния между проводником и экраном. С другой стороны, экструдеры для оболочек наносят более толстый слой материала на жилу кабеля, которая уже содержит несколько проводников. Толерантность более щадящая, но пропускная способность обычно выше.
| Параметр | Экструзия изоляции | Экструзия оболочки |
|---|---|---|
| Диапазон толщины стенок | от 0,05 до 1,5 мм | от 0,5 до 5 мм |
| Типичная скорость линии | от 50 до 400 м/мин | от 20 до 200 м/мин |
| Общие материалы | ПВХ, ПЭ, ПП, ПУ, ФЭП, ПФА, ЛСЖ | ПВХ, ПЭ, LSZH, XLPE, TPE, TPU, силикон |
| Ключевой допуск | Отклонение диаметра ±0,02 мм | Отклонение диаметра ±0,15 мм |
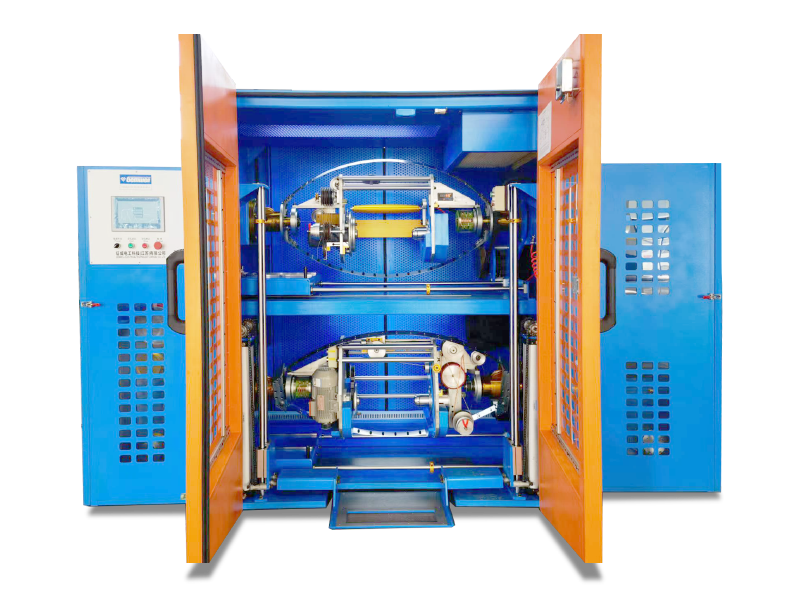
 Экструзионная линия для производства оболочек из ПВХ/ПЭ/ПП/ПУ Экструзионная машина для производства оболочек из ПВХ/ПЭ/ПП/ПУ представляет собой нестандартное оборудование с возможностью настройки. Основная модель машины обычно имеет диаметр 70-150 мм и обычно используется в проволоке. Посмотреть продукт →
Если вы производите сетевые кабели или автомобильные кабели для передачи данных, вам почти наверняка сначала понадобится линия изоляции, а также отдельная линия оболочки. Если вы делаете простую соединительную проволоку, одного экструдера двойного назначения может быть достаточно, но переналадка занимает несколько часов и вынуждает вас остановить производство.
Технические характеристики, определяющие реальную производительность
Недостаточно просмотреть спецификацию; вам нужно знать, какие цифры на самом деле влияют на ваш продукт. Диаметр шнека и соотношение L/D определяют производительность и качество расплава. Винт диаметром 60 мм с соотношением L/D 25:1 обычно используется для изоляционных линий среднего размера. Производительность экструдера в кг/час — это отправная точка, но реальным ограничением является скорость линии, которую вы можете достичь, сохраняя целевую толщину стенки.
Контроль температурной зоны является еще одним важным фактором. Стандартный экструдер для ПВХ требует температурного профиля цилиндра примерно от 140°C до 180°C. Для FEP требуется температура от 300°C до 360°C, а для силикона требуется специальная конструкция винтов. Если ваша машина не может достичь и удерживать температуру 350°C с точностью ±5°C, вы получите низкое качество расплава и частые отключения.
Контроль диаметра и концентричности зависит от системы измерения. В современных машинах используются лазерные датчики с разрешением 0,001 мм и временем отклика контура 50 мс или быстрее. А отклонение ±0,02 мм на слое изоляции 0,4 мм означает разницу между пропуском и ломом. Для высокочастотных кабелей или кабелей для передачи данных эксцентриситет имеет еще большее значение. Траверса должна регулироваться так, чтобы можно было добиться минимального эксцентриситета менее 2%.
Если приложение требует использования линии изоляции сплошной жилы из ПВХ, ПЭ, ПП или ПУ, экструдер следует с самого начала настроить для этих материалов. Gemwell предлагает специальный экструдер для изготовления проводов и изоляции кабелей со сплошным сердечником, предназначенный для этих полимеров, что позволяет избежать компромиссов, связанных с универсальной машиной.
Экструзионная линия для производства изоляции жил из ПВХ/ПЭ/ПП/ПУ Экструзионная линия для производства изоляции жил из ПВХ/ПЭ/ПП/ПУ is an non-standardized equipment with customization. The main machine model is generally 30-65mm. It is suitable for s... Посмотреть продукт → Как выбор материала влияет на параметры экструзии
Выбранный вами полимер определяет температуру ствола, конструкцию шнека и скорость охлаждения. Это не простой сценарий «одна машина для всего».
ПВХ щаден и работает при умеренных температурах. ПЭ и ПП легче завинчиваются, но требуют тщательного охлаждения во избежание усадки. ПУ повышает устойчивость к истиранию, но чувствителен к влаге. FEP и PFA — это высокотемпературные термопласты, используемые в кабелях для гоночных проводов, аэрокосмических и высокоскоростных кабелях передачи данных; они требуют ствола и шнека из коррозионностойкого сплава и значительных инвестиций в контроль температуры. Компаунды LSZH используются в малодымных, безгалогенных кабелях, но они очень вязкие и требуют винта с большей степенью сжатия.
Например, Высокотемпературный экструдер для изоляции жил из FEP/PFA обычно работает при температуре основной зоны 330°C и скорости шнека от 30 до 80 об/мин. Скорость линии часто ниже, чем у ПВХ, поскольку поток полимера другой, но полученная изоляция имеет превосходные диэлектрические свойства.
Если в план вашего продукта входят высокотемпературные или высокочастотные кабели, вам нужна машина, способная работать во всем температурном диапазоне. Экструдер для проволоки с изоляцией FEP/PFA от Gemwell создан специально для этих материалов и включает в себя компоненты из сплавов и специальную геометрию шнека.
Экструзионная линия для производства высокотемпературной изоляции жил из FEP/PFA/ETFE/PEEK/PA Экструзионная линия для производства высокотемпературной изоляции жил FEP/PFA/ETFE/PEEK/PA представляет собой нестандартизированное оборудование с возможностью настройки. Основная модель обычно 20-50 мм. Это я... Посмотреть продукт → Распространенные дефекты экструзии кабеля и их основные причины
Когда линия начинает производить плохой кабель, проблема редко возникает только в машине. В следующем списке показаны наиболее распространенные дефекты экструзии и показано, на что следует обратить внимание в первую очередь.
- Колебание диаметра – Это указывает на несоответствие скоростей ведущего вала и экструдера или на изношенную лопасть шнека, из-за которой возникают пульсации давления.
- Пузырьки или пористость – Обычно виновата влага в гранулах. Проверьте сушилки бункера и вакуумное вентиляционное отверстие.
- Эксцентриситет или смещенная от центра изоляция – Проводник не центрирован в траверсе. Это часто вызвано изношенной направляющей или поврежденной матрицей.
- Плохая адгезия к проводнику. – Проводник слишком холодный или полимер недостаточно расплавлен. Это также может произойти из-за загрязнения меди.
- Износ винта и ствола – При увеличении внутреннего диаметра цилиндра более чем на 0,25 мм производительность падает и расплав становится нестабильным. Это вопрос обслуживания, а не настройки.
Отслеживание уровня дефектов с течением времени — лучший способ узнать, когда следует заменять детали. Консервативное правило в отрасли — проверять наконечник винта и крейцкопф после каждых 500 000 метров производства при работе с чувствительными к влаге материалами. Для высокоскоростных сетевых кабельных линий интервал проверки должен быть короче.
Рекомендации по техническому обслуживанию и эксплуатации экструдеров
Экструдер, проходящий регулярное техническое обслуживание, сохранит свою точность в течение многих лет. Самая упущенная часть – это зоны нагрева. Если вы никогда не калибруете термопары, фактическая температура в стволе может отклоняться более чем на 20°C от заданного значения. Уже одно это объясняет большую долю жалоб на качество.
Установите еженедельный график проверки пакетов сит и пластины прерывателя. Замените пакет сетчатых фильтров, если перепад давления на нем увеличится более чем на 10%. Очищайте матрицу и крейцкопф только щетками из медной проволоки, но не из стальной, чтобы избежать царапин, которые становятся точками отложения. Проверьте секцию подачи силикона или резины, если вы используете материалы силиконовой оболочки; для этих соединений требуется зона подачи охлаждающих гранул во избежание образования мостиков.
Для типичной линии разумны следующие интервалы профилактического обслуживания:
- Ежедневно: проверяйте уровень масла в коробке передач и давление воздуха в пневмоприемнике.
- Еженедельно: очищайте бункер и проверяйте вакуумное вентиляционное отверстие на наличие пыли от гранул.
- Ежемесячно: измеряйте износ шнека и цилиндра; Осмотрите ремень привода и ножной тормоз.
- Ежеквартально: калибруйте все регуляторы температуры и лазерный датчик.
Когда машина новая, самыми важными являются первые 200 часов. Запишите каждый параметр вначале и сравните со значениями после периода обкатки. Если экструдеру требуется более 10% дополнительного крутящего момента шнека для поддержания той же производительности, что-то изнашивается слишком быстро.
Часто задаваемые вопросы о машинах для экструзии кабеля
В чем разница между экструзионной машиной для кабеля и машиной для волочения проволоки?
Машина для волочения проволоки меняет размер проводника; машина для экструзии кабеля добавляет полимерную изоляцию или оболочку. Экструзионная машина не меняет диаметр проводника. Оно только покрывает его.
Какая конструкция шнека лучше всего подходит для линии экструзии кабеля из различных материалов?
Не существует единственного лучшего дизайна. Барьерный винт хорошо подходит для полиэтилена и ПВХ. Для LSZH и XLPE необходим более широкий винт с более высокой степенью сжатия. Если вам необходимо обрабатывать много материалов, выберите шнек, который является компромиссным, и примите немного меньшую пропускную способность для более сложных соединений.
Как рассчитать производительность машины для экструзии кабеля?
Производительность в кг/час равна площади шага шнека, умноженной на скорость шнека, плотность расплава и эффективность насоса. Практический упрощенный вариант — использовать тест скорости линии: проложить кабель известной длины, взвесить используемый полимер и разделить на время. Большинство производителей указывают теоретическую мощность, но реальная мощность часто составляет от 70 до 90% от этого значения из-за просадки и воздушных зазоров.
Может ли один экструдер производить и изоляцию, и оболочку?
Вы можете использовать одну и ту же машину с другой траверсой и винтом, но есть компромиссы. Шуруп, предназначенный для изоляционной стены толщиной 1 мм, не подойдет для стены с оболочкой толщиной 3 мм. Время переналадки часто занимает от двух до четырех часов, поэтому, если вы запускаете два отдельных продукта пять раз в неделю, в долгосрочной перспективе отдельная машина для каждой линии обычно обходится дешевле.
Что такое эксцентриситет и почему он важен при экструзии кабеля?
Эксцентриситет – это смещение центра проводника от центра изоляции. В кабелях передачи данных и аудиокабелях большой эксцентриситет изменяет емкость и вызывает отражение сигнала. Общий производственный предел составляет менее 3% для сетевых кабелей и менее 1,5% для высокоскоростных автомобильных кабелей передачи данных. Если ваш эксцентриситет превышает это значение, проверьте центрирующие болты крейцкопфа и наконечники направляющих.
Как часто следует заменять шнек в экструдере?
Для линии, которая работает 8000 часов в год с абразивными материалами, такими как ПВХ, ожидайте замены винта каждые 3–5 лет. Для чистых высокотемпературных полимеров срок службы может составлять от 8 до 10 лет. Измерьте внешний диаметр винта и внутренний диаметр цилиндра в одной и той же точке; если зазор превышает 0,3 мм, замените винт или цилиндр.
Как срок окупаемости влияет на выбор экструдера?
Когда вы сравниваете дешевый экструдер с более дорогим, период окупаемости является более четким показателем, чем рекомендованная цена. Машина, которая работает на 10% быстрее, может позволить вам производить дополнительно 500 000 метров в год. Если ваша прибыль на километр кабеля составляет 50 долларов, это дополнительные 25 000 долларов в год. Дополнительные инвестиции в размере 50 000 долларов окупятся через два года.
Что еще более важно, более стабильная машина снижает количество отходов. Предположим, вы теряете 2% производства из-за отклонения размеров на дешевой линии. При объеме производства 1 000 000 метров это 20 000 метров лома. При стоимости материала 0,03 доллара за метр ежегодные отходы составляют 600 долларов. Это само по себе не кажется огромным, но если добавить трудозатраты на доработку и риск потерять клиента из-за несвоевременных поставок, общая стоимость становится значительной.
Используйте эту простую формулу для сравнения двух машин:
- Годовая производительность – скорость линии в м/мин × рабочее время × 60 × коэффициент брака.
- Годовая стоимость лома – процент брака × стоимость материалов, трудозатраты на доработку.
- Срок окупаемости – разница в цене ÷ (экономия на скорости, экономия на металлоломе).
Для производителя, выходящего на рынок автомобильного или сетевого кабеля, срок окупаемости должен составлять менее 18 месяцев. Если он длиннее, вы, вероятно, перекупаете или линейка продуктов не соответствует вашему объему производства.
Что следует проверить при покупке бывшей в употреблении или отремонтированной машины для производства кабеля
Многие заводы покупают бывшие в употреблении экструдеры, чтобы сократить капитальные затраты. Самая распространенная ошибка – слишком позднее измерение винта и ствола. Прежде чем подписывать договор, проведите простую проверку в механическом цехе: вставьте новый винт в ствол и посмотрите, какой там радиальный люфт. Зазор более 0,3 мм означает, что машина не выдерживает допуск на тонкую изоляцию.
Также проверьте центрирующие болты крейцкопфа; если их схватить, то эксцентриситет исправить будет невозможно. Запросите фактические производственные данные за последние 200 часов, а не только общее количество часов работы. Машина, которая работает 30 000 часов при низкой нагрузке, часто лучше, чем машина, которая работает 15 000 часов при полной нагрузке с абразивным ПВХ.
Наконец, проверьте наличие запасных частей для конкретного винта и геометрии цилиндра. Если оригинальный производитель больше не занимается бизнесом, вы можете найти эквивалент у специализированного поставщика, но вспомогательные детали, такие как направляющие втулки крейцкопфа, найти труднее. Машину обычных отраслевых размеров будет гораздо проще обслуживать.
Заключительные рекомендации по инвестициям в ваше оборудование для экструзии кабеля
Лучшая машина для экструзии кабеля — это та, которая соответствует вашему трехлетнему плану развития продукта. Покупайте материалы, которые вы действительно будете обрабатывать, а не те, которые надеетесь обработать. Если вам необходимо соблюдать толщину стенки в пределах ±0,02 мм, приобретите лазерный датчик и устойчивый шпиль. Если вам нужен высокотемпературный FEP/PFA, купите машину с устойчивым к коррозии шнеком и точным зональным контролем.
Начните оценку с перечисления пяти лучших конструкций кабелей и их допусков по толщине стенок. Затем рассчитайте требуемую скорость линии, исходя из годового объема производства. Наконец, сравните спецификацию с фактическим рабочим окном. Машина, которая работает со скоростью 300 м/мин, но не может удерживать диаметр ±0,03 мм при скорости 150 м/мин, менее ценна, чем машина, которая работает со скоростью 150 м/мин и выдерживает ±0,01 мм.
Gemwell производит как экструдеры для изоляции для ПВХ/ПЭ/ПП/ПУ, так и экструдеры для оболочек для LSZH/XLPE/TPE/TPU, а также силикона. Правильный выбор зависит от ваших материалов и вашего бюджета толерантности. Вот почему мы всегда рекомендуем обсуждать полный список кабелей с производителем оборудования перед размещением заказа, а не покупать готовые кабели.