E-mail: info@gem-cablesolution.com
 Адрес: № 8 Yuefeng Rd, высокотехнологичная зона, Дунтай, Цзянсу, Китай | № 109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, Китай.
 русский
 English
 русский
 日本語
 Español
 عربى
 中文简体
 Категория продукта


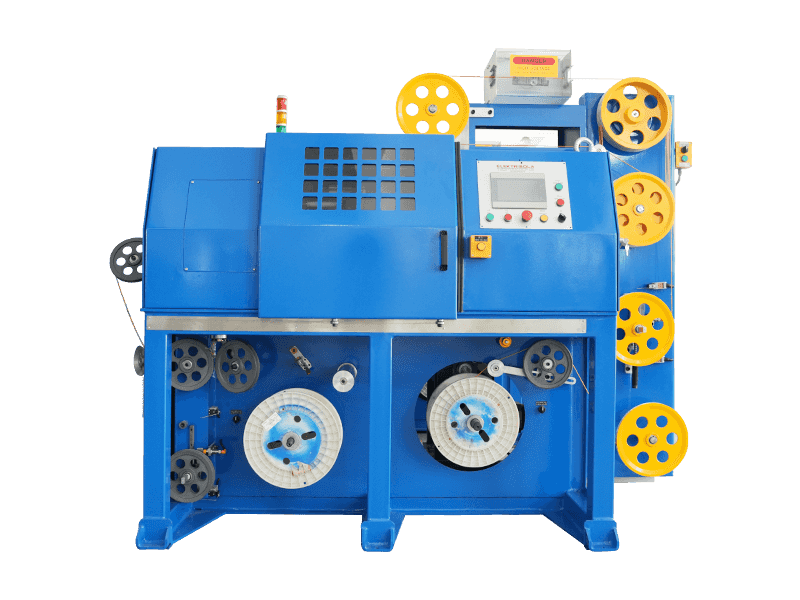

Покрытие поверхности проволоки и кабеля полосовыми материалами является одним из важных процессов на линии по производству проволоки, которая имеет функции изоляции, экранирования, изоляции, огнестойкости и термостойкости. Методы обертывания включают в себя спиральную обертку, перетаскивание (боковую) обертку и продольную обертку.
Спиральная обертка означает, что сердечник не вращается, в то время как вращающаяся и обвязочная головка вращается концентрически вокруг сердечника. Полосовой материал спирально обернут вокруг сердечника через круговое вращающееся движение ленточной головки и линейное тяговое движение ленты. Угол обертывания, как правило, составляет около 30-60 градусов, а коэффициент перекрытия может быть отрегулирован в диапазоне 0-80%.
Перетаскивание (боковое) обертывание относится к вращению сердечника провода. Материал полосы втягивается (скатывается) сбоку с помощью вращающегося сердечника. Угол обертывания, как правило, составляет около 30-60 градусов, а коэффициент перекрытия может быть достигнут только путем замены полосовых материалов разной ширины.
Продольная упаковка означает, что ни сердечник, ни полоса не вращаются. Основные проволочные и ленточные материалы линейно перетаскиваются капстаном одновременно и постепенно превращают ленточный материал в формирующий пакет через продольную оберточную форму. Угол обертывания составляет 90 градусов, а коэффициент перекрытия (обычно около 5-10%) достигается за счет замены полосовых материалов разной ширины.
Обычно используемые ленточные материалы включают ленту из алюминиевой фольги, майларовую ленту, ленту из медной фольги, политетрафторэтиленовую ленту, слюдяную ленту, полиимидную ленту, полиэфирную ленту и т. д. Общая производственная линия для обмотки проволочной ленты в основном состоит из выплаты, ленты, кабелки и захвата. В вышеуказанном процессе добавлено некоторое вспомогательное оборудование, в зависимости от типа ленточных материалов и подробных спецификаций для готовой проволоки. Машина для заклевки проволоки доступна для вертикальной или горизонтальной конструкции. Вертикальная структура подходит для кабелей малого размера, а горизонтальная упаковочная машина более компактна как с большими, так и с маленькими кабелями.
Методы обертывания включают в себя зазорную обертку, обмотку с надным швом и перекрывающуюся обертку. Зазорная упаковка означает, что между предыдущим и следующим спиральным краем ленты есть определенный зазор. Обмотывание с тыльным швом означает, что края соседней спиральной оберточной ленты тесно связаны друг с другом. Перекрывающаяся упаковка означает, что при обертывке полосочных материалов предыдущий спиральный край полосы покрывается следующим. Перекрывающаяся упаковка является широко используемым методом для проводной и кабельной промышленности. Как правило, коэффициент перекрытия превышает 67% для однослойной упаковки и более 40% для двухслойной упаковки. При использовании двухслойного или многослойного слоя направления упаковки должны быть противоположными для каждого соседнего слоя.
Технические параметры процесса обертывания включают направление ленты, шаг, угол, скорость ленты, скорость вращения головки ленты, натяжение ленты и т. д. Шаг ленты относится к расстоянию, на которое сердечник провода продвигается в осевом направлении после одного поворота обмоточной головки. Скорость вращения процесса обертывания относится к скорости вращения ленточной головки. Угол ленты относится к углу между перпендикулярной осью линии движения проволоки и оберточной лентой от ленточной головки. Натяжение ленты относится к силе растяжения, оказываемой в точке заклеивания на обмоточную ленту, которая проходит через направляющее колесо. Направление ленточной ленты, шаг, натяжение и готовый наружный диаметр являются основными параметрами в процессе обмотки проволоки, а угол ленточной ленты является основным параметром для проектирования и производия ленточных машин. Толщина и коэффициент перекрытия ленты определяются на основе внешнего диаметра сердечника провода и готовой проволоки. Ширина ленты также может быть определена на основе внешнего диаметра проводника, коэффициента перекрытия и угла ленты. При известной ширине ленты можно выбрать правильный шаг ленты для удовлетворения требований к перекрытию.
Стабильность натяжения обертки определяет качество и производительность готового продукта. Неравномерное натяжение обмотки или необоснованные настройки натяжения обертывания вызовут такие дефекты, как неравномерный цвет, морщины и «змеи» на поверхности проволоки. Настройка натяжения ленты зависит от прочности на растяжение упаковочного материала и натяжения сердечника проволоки. Тип материала, ширина и толщина упаковочного материала определяют его прочность на растяжение. Поэтому для различных спецификаций упаковочного материала или проволочных сердечника настройки натяжения ленты отличаются.
Натяжение ленты включает в себя пассивный электромагнитный тип натяжения и активный тип натяжения сервопривода. Пассивный тип использует магнитную пороховую муфту или гистерезисную муфту в качестве натяжного элемента, который отслеживает потребление внешнего диаметра подушечки или шпульки с помощью метра или подсчета вращения. Электрическая система управления моделирует выходное напряжение тока элемента натяжения для уменьшения. При этом методе контроля натяжения натяжение относительно стабильно и может в основном соответствовать требованиям обычного производства обмотки проволоки в кабельной промышленности. Он имеет простую структуру с экономичной и доступной ценой. Активный тип делится на три сервоприводного танцора и роликовый тип капки. Главной особенностью танцовщицы с тремя сервоприводами является ее танцор напряжения. Серводвигатель обеспечивает движение и натяжение танцора напряжения и генерирует динамическую обратную связь PID, чтобы поддерживать окупаемость крана на постоянной скорости. Натяжение остается постоянным во время процесса заклеивания ленты, и на него не влияет потребление внешнего диаметра лотка для материала. Тип ролика для капы не имеет танцора натяжения. После того, как полосочный материал вытаскивается из лотка материала через колесо кабера, он немедленно обматывается вокруг проволочного сердечника. Натяжение ленты устанавливается в соответствии с желаемым наружным диаметром готовой проволоки. Внешний диаметр готовой проволоки установлен как константа на панели управления, поэтому натяжение ленты остается постоянным на протяжении всей процедуры. Механические структуры этих двух ленточных машин активного типа отличаются друг от друга, но оба типа обладают отличными качествами. Благодаря сложной механической структуре, расширенному оборудованию системы управления и конфигурации программного обеспечения, активный тип обвеменной машины имеет высокую стоимость производства. Но он может соответствовать строгим требованиям к качеству упаковки в проводной и кабельной промышленности, с эффективной скоростью, близкой к и высокой стоимостью. Он особенно подходит для проволочных и кабельных изделий, которые требуют комплексных электрических испытаний.
С развитием науки и техники ленточные машины должны двигаться в направлении высокой производительности, высокой эффективности, высокой надежности и высокого интеллекта. Как исследователь новых технологий оберточных ленточных материалов в глобальной области проводов и кабелей, Джемвелл по-прежнему фокусируется на технологических инновациях и прогрессе. Джемвелл создаст для вас более высококачественную машину для обвязки проволоки.

Время создания

Здание здания (м²)

Количество сотрудников

Интеллектуальная собственность
Зрелая фабрика, на которую вы можете рассчитывать
 2026-09-21
 Веб-мастер
.article-section{margin-bottom:40px;font-size:16px;line-height:2;color:#333;}.article-section p{font-size:16px!important;line-height:2;margin-bottom:15px;text-align:le
Прочитайте больше +
2026-09-14
Веб-мастер
A экструдер для проволоки высокой мощности является основой любого кабельного заво
Прочитайте больше +
2026-09-07
Веб-мастер
Что означает скрутка пучков Скрутка пучками — это метод изготовления проводников, прÐ
Прочитайте больше +
2026-09-04
Веб-мастер
О ГЕМВЕЛЛ Мы искренне рады приветствовать Вас по адресу: Зал Е2, Стенд №А41 и пÑ
Прочитайте больше +
2026-08-31
Веб-мастер
Где на самом деле решается качество кабельной стены Строительный провод с ПВХ-изоляци
Прочитайте больше +
2026-08-27
Веб-мастер
Для кабелей Twinax в серверах AI снижение эффективного Dk изоляции (воздух ≈1, FEP≈2,1) является клÑ
Прочитайте больше +
Машина для обмотки проволоки оборачивает тонкую полоску ленты вокруг жилы провода или кабеля, чтобы готовое изделие приобрело изоляцию, экранирование или термостойкость, которую не могут обеспечить сами по себе экструдированные слои. Категория начинается с компактного Машина для обмотки проволоки от тонкого сигнального провода до полной линии с отводом, головкой для намотки ленты, шпилем и намоточным устройством. Ан Автоматическая машина для обмотки проводов и кабелей Самостоятельно контролирует натяжение, шаг и скорость лески, поэтому намотка, уложенная на первом метре, совпадает с намоткой на последнем. Любой, кто сравнивает автоматическую машину для обмотки кабеля, планирует обмотку проволоки и кабеля лентой для нового типа кабеля или покупает машину для обмотки ленты, сталкивается с одними и теми же вопросами: какой метод обмотки использовать, какое перекрытие установить и как поддерживать постоянное натяжение. В разделах ниже они рассматриваются вместе с тем, как Компания Компания Компания Компания Компания Компания Компания Gemwell Electrical Technology Co., Ltd. работает с производителями кабелей над проектом по заклеиванию ленты.
Каждая работа в обмотка проводов и кабелей начинается с того, как полоса встречается с сердцевиной, потому что этот выбор ограничивает угол и перекрытие, которого вы можете достичь. Слой ленты придает кабелю изоляцию, экранирование, изоляцию, огнестойкость или термостойкость, в зависимости от материала. Компания Компания Компания Компания Компания Компания Компания Gemwell Electrical Technology Co., Ltd. описывает три метода упаковки на странице продукта, и они отличаются больше, чем можно предположить по названиям.
| Метод | Что движет | Угол охвата | Перекрытие |
|---|---|---|---|
| Спираль | Сердечник остается неподвижным, фиксирующая головка вращается вокруг него. | Около 30-60 градусов | Регулируемый, 0-80% |
| Перетащить (в сторону) | Сердечник вращается, лента заворачивается сбоку | Около 30-60 градусов | Изменено только путем замены ширины ленты |
| Продольный | Ни один не двигается, лента формируется вокруг сердечника с помощью формы. | 90 градусов | Около 5-10%, зависит от ширины ленты. |
Чаще всего встречаются ленты из алюминиевой фольги, майлара, медной фольги, политетрафторэтилена, слюды, полиимида и полиэстера. Обычно они сортируют по должностям:
Ленточная машина бывает вертикальной или горизонтальной. Вертикальная конструкция подходит для кабелей небольшого размера, а горизонтальная более компактна и справляется как с большими, так и с маленькими кабелями. Обычно все решают площадь помещения и длина кабеля, который вы планируете проложить.
Намотка внахлест – это метод, на который полагаются большинство кабельных заводов. Эмпирическое правило Gemwell повторяет приведенное выше 67% за один слой и выше 40% за двойной слой , при этом соседние слои развернуты в противоположных направлениях. Эти проценты выглядят абстрактно, пока вы не превратите их в слои ленты.
При каждом повороте головки сердечник продвигается на ширину ленты, умноженную на (1 минус перекрытие). Поэтому любое место на ядре покрыто 1 разделить на (1 минус перекрытие) слои в среднем.
Среднее количество слоев ленты при каждом коэффициенте перекрытия, рассчитанное на основе приведенного выше соотношения. Оранжевые точки обозначают ориентировочные значения 40% и 67%.
При перекрытии 50% ядро несет в среднем два слоя. При 67% он дает три, а повышение до 80% дает пять. При одинаковой ширине и толщине ленты расход ленты на метр кабеля увеличивается с увеличением количества слоев, поэтому последние 13 точек перекрытия стоят примерно На 65% больше ленты . Спиральная накрутка позволяет выбирать диапазон от 0 до 80 %, и именно поэтому эта настройка заслуживает обдуманного выбора.
Угол нарезки в основном является параметром конструкции машины. На производстве важными настройками являются направление, шаг, натяжение и внешний диаметр готовой продукции.
Ориентировочные коэффициенты перекрытия при обертывании конструкции. Спиральные фигуры — это минимумы, продольная фигура — типичный диапазон. Источник: страница продукта Gemwell Wire Taping Machine.
Это арифметика, которая возникает рано, когда Компания Компания Компания Компания Компания Компания Компания Gemwell Electrical Technology Co., Ltd. обсуждает с клиентом новый тип кабеля, поскольку тип кабеля и целевые показатели эффективности производства определяют, сколько ленты должна обрабатывать линия, а также с каким шагом и скоростью.
Натяжение решает, будет ли обертка выглядеть чистой. Неравномерное или плохо установленное натяжение приводит к неравномерному цвету, морщинам и «змеям» на поверхности проволоки. Правильная настройка зависит от прочности ленты и натяжения сердечника, а тип, ширина и толщина ленты определяют эту прочность. Обычно используются три конструкции управления.
В качестве натяжного элемента выступает магнитно-порошковая муфта или гистерезисная муфта. Контроллер следует за контактной площадкой термоусадочной ленты, считая метры или обороты, и снижает выходной ток до соответствия. Натяжение остается довольно стабильным, структура проста, а цена приемлема, что соответствует обычной работе по упаковке. Компания Компания Компания Компания Компания Компания Компания Gemwell Electrical Technology Co., Ltd. создает эту конструкцию как тип гистерезисного напряжения с моделями для слюдяной проволоки, литцендратной проволоки и высокочастотной проволоки.
Серводвигатели приводят в движение танцор натяжения, а обратная связь ПИД-регулятора поддерживает работу ленты с постоянной скоростью. Натяжение не снижается по мере износа колодки. Активный тип с тремя сервоприводами охватывает сигнальные провода с параллельными парами, фазостабильные кабели, кабели передачи данных новой энергии и сверхтонкие провода.
В этом дизайне нет танцора. Ведущее колесо снимает ленту с подушки и укладывает ее прямо на сердечник. Натяжение рассчитывается по конечному наружному диаметру, введенному на панели управления, и остается постоянным на протяжении всего пробега. Активный тип Servo Spit предлагается для параллельных пар сигнальных проводов и сверхтонких проводов.
Относительные качественные оценки (лучшее значение — 5), основанные на характеристиках, которые Gemwell описывает для каждого дизайна. Это не измеренные значения.
Активные конструкции стоят дороже из-за их механики и средств управления, но для кабеля, проходящего комплексные электрические испытания, они являются более безопасными. Если это описывает ваш продукт, автоматическая машина для обмотки кабеля разумно начать с активного контроля натяжения.
Если партия покидает линию с отклеившейся оберткой, причина обычно кроется в одной из нескольких настроек. Процесс намотки включает в себя предварительную сборку ленты, контроль натяжения, калибровку угла намотки и обработку концов, а отклонение любого из этих параметров проявляется на поверхности или позже во время электрических испытаний.
Вот почему Компания Компания Компания Компания Компания Компания Компания Gemwell Electrical Technology Co., Ltd. встраивает в свои конструкции обратную связь по замкнутому контуру. Согласно часто задаваемым вопросам о продукте, данные датчика натяжения отслеживаются в режиме реального времени, скорость сервопривода регулируется автоматически, чтобы поддерживать однородность намотки в пределах 0,1 мм, а система автоматической замены ленты сокращает ручное вмешательство при длительных пробегах.
Машина для обмотки ленты проекты проходят более гладко, когда поставщик уже побывал на многих производственных площадках. За последние 20 лет, Компания Компания Компания Компания Компания Компания Компания Gemwell Electrical Technology Co., Ltd. поставила и обслужила более 10 000 единиц оборудования по всему миру.
Гемвелл с первого взгляда. Источник: информация о компании Gemwell и страница продукта (gemwellcmc.com).
Тесно сотрудничая с клиентами в разработке производственных процессов, оборудования и методов технического обслуживания, команда накопила знания, лежащие в основе ее консультационных услуг. Эти услуги призваны помочь производителям кабелей поддерживать эффективность производственной линии и качество продукции высокая, и цель состоит в том, чтобы вместе с вами найти решение, которое соответствует вашим конкретным потребностям. Проект обычно проходит два этапа.
На первом месте стоит детальное обсуждение с заказчиком, чтобы понять требования и характеристики проекта: тип, масштаб, технологический процесс и эффективность производства кабельного оборудования. На практике это означает такие вопросы, как одноядерные или многоядерные, счетчики в день, автономные или связанные с другими машинами, а также целевой объем производительности в минуту. Условия на месте также имеют значение, поскольку в мастерской с высокой влажностью может потребоваться дополнительная защита от влаги.
Результаты анализа потребностей лежат в основе проектирования: выбираются подходящие технологии и оборудование для автоматизации управления, затем настраиваются рабочие процессы, передача данных и системная интеграция. Типичные моменты, обсуждаемые на этом этапе, взяты из часто задаваемых вопросов по продукту Gemwell:
В том же FAQ приводятся некоторые результаты работы ленточных машин Gemwell. Считайте их цифрами, сообщаемыми компанией, а не данными независимых испытаний.
Цифры, предоставленные компанией, можно найти в разделе часто задаваемых вопросов по машинам для обмотки проволоки Gemwell (gemwellcmc.com). Более светлый сегмент отмечает верхнюю часть диапазона 20-30%.
Эмпирическое правило Gemwell составляет более 67% для одного слоя и более 40% для двойного слоя, когда два слоя намотаны в противоположных направлениях. Продольная намотка намного ниже, около 5-10%, и определяется шириной ленты.
Пассивное управление просто и доступно и хорошо справляется с обычной упаковкой. Активное управление, будь то танцор с тремя сервоприводами или вертел, стоит дороже, но подходит для продуктов, требующих комплексных электрических испытаний и качества плотной упаковки.
Тип кабеля, диапазон диаметров кабеля, суточная производительность, материал и ширина ленты, независимо от того, стоит ли машина отдельно или присоединяется к существующей линии, а также эффективность, к которой вы стремитесь. Это те самые точки Компания Компания Компания Компания Компания Компания Компания Gemwell Electrical Technology Co., Ltd. проводит анализ своих потребностей.
Да. Часто задаваемые вопросы Gemwell описывают каналы промышленного Ethernet или Modbus с системой более высокого уровня для измерения отклонений напряжения и статистики производства, OPC UA для крупных предприятий и более простые интерфейсы, где достаточно более легкой настройки.
Сервисное обслуживание — это часть работы. Поставив и обслужив более 10 000 единиц оборудования за 20 лет, Gemwell также консультирует по производственным процессам и методам технического обслуживания, чтобы линия сохраняла свою эффективность и качество продукции.

 Индивидуальный Производители машин для обмотки проволоки лентой