E-mail: info@gem-cablesolution.com
 Адрес: № 8 Yuefeng Rd, высокотехнологичная зона, Дунтай, Цзянсу, Китай | № 109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, Китай.
 русский
 English
 русский
 日本語
 Español
 عربى
 中文简体
 Категория продукта







Время создания

Здание здания (м²)

Количество сотрудников

Интеллектуальная собственность
Зрелая фабрика, на которую вы можете рассчитывать
 2026-09-21
 Веб-мастер
.article-section{margin-bottom:40px;font-size:16px;line-height:2;color:#333;}.article-section p{font-size:16px!important;line-height:2;margin-bottom:15px;text-align:le
Прочитайте больше +
2026-09-14
Веб-мастер
A экструдер для проволоки высокой мощности является основой любого кабельного заво
Прочитайте больше +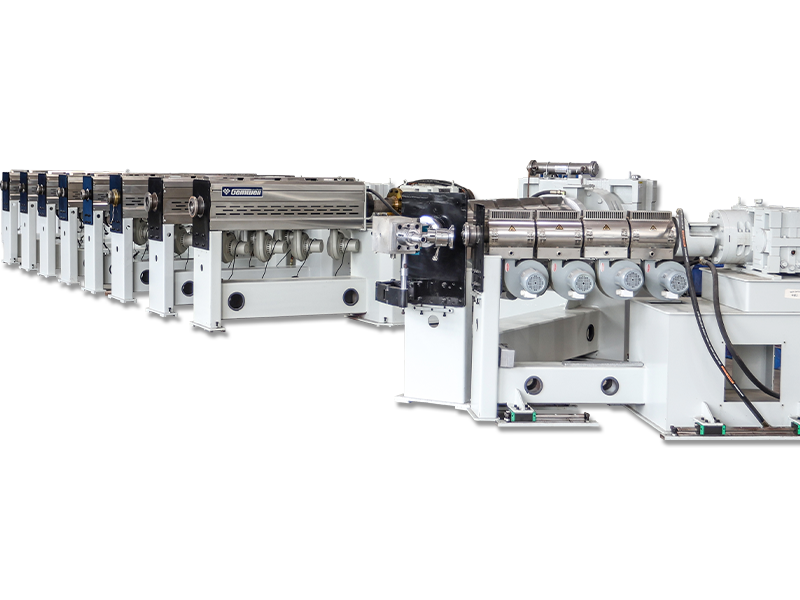
2026-09-07
Веб-мастер
Что означает скрутка пучков Скрутка пучками — это метод изготовления проводников, пр
Прочитайте больше +
2026-09-04
Веб-мастер
О ГЕМВЕЛЛ Мы искренне рады приветствовать Вас по адресу: Зал Е2, Стенд №А41 и п
Прочитайте больше +
2026-08-31
Веб-мастер
Где на самом деле решается качество кабельной стены Строительный провод с ПВХ-изоляци
Прочитайте больше +
2026-08-27
Веб-мастер
Для кабелей Twinax в серверах AI снижение эффективного Dk изоляции (воздух ≈1, FEP≈2,1) является кл
Прочитайте больше +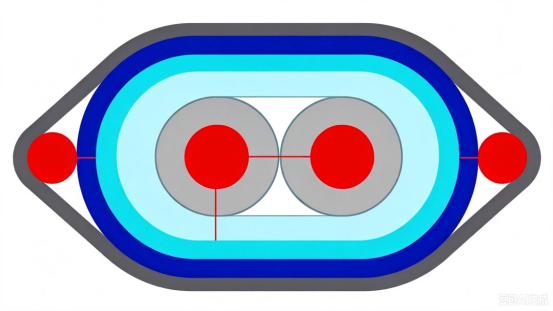
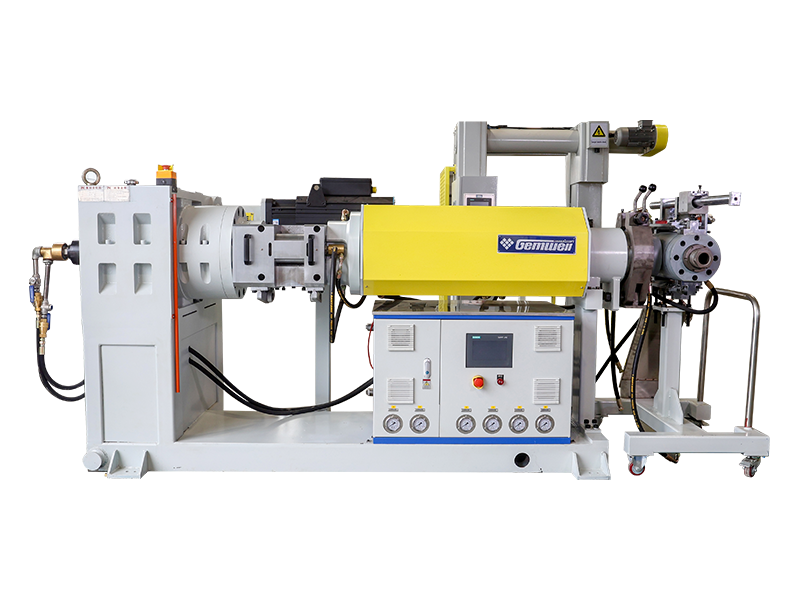
Оборудование для производства проволоки и кабелей охватывает полный набор технологий производственных линий, используемых для превращения сырой меди, алюминия и полимеров в готовые проводники и кабели — системы отвода и намотки, экструзионные линии, крутильные и группирующие машины, а также станции охлаждения и контроля. Независимо от того, является ли продукция строительным проводом, автомобильной проводкой или промышленным кабелем управления, именно эта категория оборудования определяет, насколько последовательно производитель может соблюдать допуски, контролировать скорость линии и минимизировать время простоев в ходе длительных производственных циклов. Любой, кто оценивает оборудование для производства проводов и кабелей, обычно одновременно взвешивает три вещи: как этапы линии взаимодействуют друг с другом, как скорость соотносится с точностью и насколько данная конфигурация соответствует диапазону калибра и применению, для которого она должна служить.
В GEMWELL Electrical Technology Co., Ltd производственная линия обычно разбивается на четыре рабочих этапа, которые вместе превращают катушку необработанной проволоки в готовый кабель: отдача, экструзия, охлаждение и намотка. Каждый этап занимает разную долю общей площади линии и времени цикла, и правильный баланс определяет как пропускную способность, так и планирование площади задолго до того, как кто-либо увидит скорость линии. Например, секция охлаждения, которая слишком коротка для производительности экструзии, имеет тенденцию становиться узким местом, ограничивающим все, что находится за ней.
Поскольку экструзия и охлаждение вместе занимают примерно две трети длины типичной линии, покупка Оборудование для производства проволоки и кабеля который соответствует существующей планировке завода, обычно начинается с определения баланса занимаемой площади еще до обсуждения целевых показателей скорости или производительности. Неправильная последовательность действий — одна из наиболее распространенных причин, по которой новая линия в первые несколько месяцев эксплуатации не достигает своей номинальной мощности.
Увеличение скорости линии на этапе экструзии сокращает время, необходимое для остывания изоляции, прежде чем она достигнет приемной катушки. По опыту компании GEMWELL, поставляющей линии в более чем 40 стран, постоянство толщины стенок имеет тенденцию сохраняться стабильным до определенного порога скорости, а затем начинает отклоняться, когда желоб охлаждения больше не может идти в ногу с пропускной способностью — именно поэтому длина охлаждения и номинальная скорость должны определяться вместе, а не рассматриваться как отдельные решения.
Ни одна конфигурация с одной линией не охватывает каждый диапазон манометров. В установке, построенной на сигнальном проводе тонкого сечения, обычно используются меньшие цилиндры экструдера и более узкие охлаждающие желоба, чем в установке, предназначенной для более тяжелого силового кабеля, и выход любого типа за пределы предполагаемого окна измерения обычно сначала проявляется в несоответствующей емкости или толщине стенки, а не в прямом отказе. В таблице ниже показано, как диапазон толщины обычно соотносится с типом линии в общей практике.
| Диапазон калибра кабеля | Типичное применение | Конфигурация общей линии |
|---|---|---|
| Тонкий калибр (проводники малого диаметра) | Сигнальный кабель и кабель для передачи данных | Компактная экструзионная линия, короткий охлаждающий лоток, высокоскоростной прием. |
| Средний калибр | Строительный провод и кабель управления | Стандартная одношнековая экструзия с охлаждением на средней длине |
| Толстый калибр (проводники большого диаметра) | Силовой кабель и промышленная обвязка | Экструзия большего диаметра, расширенное охлаждение, усиленный приемный механизм. |
Поскольку несоответствие между манометром и конструкцией линии имеет тенденцию проявляться как проблема качества, а не как поломка, стоит одновременно подтвердить диапазон манометра, изоляционный материал и целевую производительность, прежде чем окончательно определиться с проектом. Оборудование для производства проволоки и кабеля заказ. Именно такой подход GEMWELL Electrical Technology Co., Ltd проводит с каждым клиентом, поскольку успех клиента — это цель, по которой компания оценивает себя.
Линия скрутки скручивает отдельные провода вокруг центральной жилы по фиксированному геометрическому рисунку, что характерно для более крупных силовых проводников, которым требуется предсказуемая гибкость и распределение тока. Группировочная машина объединяет тонкие провода более свободно, без фиксированной геометрии, что подходит для гибких проводников меньшего размера, используемых в шнурах и кабелях управления.
Это во многом зависит от длины охлаждающего желоба и приемной способности, которые зависят от ширины габарита и заданной скорости. В качестве грубой отправной точки этапы экструзии и охлаждения вместе обычно занимают более половины общей длины линии, поэтому планы цехов обычно сначала строятся вокруг этих двух этапов.
Да, в ограниченном диапазоне — многие линии оснащены регулируемыми наборами штампов и оснасткой для охвата диапазона калибра. Вывод линии далеко за пределы диапазона ширины, для которого она была разработана, приводит к снижению качества продукции, даже если оборудование продолжает работать.
Более низкая прочность алюминия на разрыв и различные температурные характеристики обычно требуют более мягкого контроля натяжения при отдаче и приемке, а также корректировки температурных профилей экструзии. Характер износа инструментов также может различаться, поэтому материал проводника обычно указывается заранее, а не регулируется после построения линии.
Изоляционному материалу требуется определенное время для равномерного затвердевания после экструзии. На более высокой скорости провод проводит меньше времени внутри охлаждающего желоба заданной длины, поэтому, если желоб не рассчитан на эту скорость, изоляция может установиться неравномерно и повлиять на постоянство толщины стенки.

 Индивидуальный Поставщики оборудования для производства проволоки и кабеля